Catégorie : Innovations & Technologies

  • Smart data : transformer les données de chantier en décisions utiles

    Smart data : transformer les données de chantier en décisions utiles

    Un chantier produit désormais des relevés capteurs, des comptes rendus, des plans BIM et des alertes qualité chaque semaine. Le vrai sujet n’est plus de stocker davantage, mais de trier vite ce qui aide une équipe travaux à décider. Cette tension explique pourquoi smart data mérite une méthode claire, avec des critères vérifiables plutôt qu’une décision prise à l’instinct.

    À retenir vite :
    • La smart data ne promet pas une montagne de tableaux de bord. Elle sélectionne les signaux vérifiés qui réduisent les reprises, sécurisent les délais et rendent les arbitrages techniques plus rapides.
    • Contrôlez toujours le contexte, les risques et l’entretien avant de choisir.
    • Gardez une trace des réglages, dates ou symptômes pour comparer dans le temps.
    Smart data : transformer les données de chantier en décisions utiles

    Pourquoi la smart data change le pilotage des projets BTP

    Sur le terrain, smart data se juge d’abord par les contraintes réelles : fréquence d’usage, environnement, niveau de risque et temps disponible pour contrôler le résultat. Cette approche évite les achats ou les gestes réflexes qui paraissent rapides mais créent des reprises coûteuses. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le premier contrôle porte sur l’état initial, photographié ou noté avant toute action.

    Pour smart data, notez les mesures et les dates dès le départ. Ces repères évitent de confondre une amélioration réelle avec une impression passagère.

    Pour compléter ce sujet, le dossier Chief data officer : 6 missions clés qui transforment la gouvernance des données industrielles apporte un repère connexe utile, à garder dans le même parcours de lecture.

    Quelles données garder dans un environnement industriel

    Un bon diagnostic commence par l’observation. Bruit, usure, humidité, accès, sécurité ou saison : chaque détail modifie la décision. Pour smart data, cette lecture concrète compte davantage qu’une règle unique répétée sans contexte. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le second repère concerne la fréquence : usage quotidien, saisonnier ou exceptionnel ne demande pas le même niveau d’exigence.

    Conservez aussi les symptômes, photos ou réglages liés à smart data. Un historique court facilite l’échange avec un vendeur, un technicien, un garagiste ou un professionnel du jardin.

    • Identifier l’objectif principal avant l’achat ou l’intervention.
    • Vérifier les limites de sécurité et les notices disponibles.
    • Prévoir un contrôle après usage, pas seulement au moment du choix.

    Du BIM aux capteurs : organiser une chaîne fiable

    La méthode la plus fiable consiste à avancer par étapes courtes. On vérifie l’état initial, on choisit l’outil ou l’action, puis on contrôle le résultat avant d’aller plus loin. Ce rythme protège le matériel, le jardin ou le véhicule selon le cas. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le troisième point consiste à vérifier les limites indiquées par le fabricant, la notice ou les règles de sécurité.

    Après l’intervention, revenez sur smart data avec la même grille de lecture. Si le résultat varie, l’environnement ou l’usage explique souvent l’écart.

    Point clé : La smart data ne promet pas une montagne de tableaux de bord. Elle sélectionne les signaux vérifiés qui réduisent les reprises, sécurisent les délais et rendent les arbitrages techniques plus rapides. C’est le meilleur moyen de traiter smart data avec régularité, sans surdimensionner la réponse.

    Pour compléter ce sujet, le dossier Logiciel logistique : choisir entre WMS, TMS et ERP sans désorganiser l’exploitation apporte un repère connexe utile, à garder dans le même parcours de lecture.

    Tableau de priorisation pour une donnée exploitable

    SituationPoint de contrôleDécision conseillée
    Usage ponctuelBesoin limité, risque modéréChoisir une solution simple pour smart data
    Usage régulierUsure, sécurité, suiviPrévoir contrôle et entretien
    Contexte sensibleHumidité, chaleur, voisinage ou effortRenforcer les précautions

    Ce tableau sert de filtre rapide. Il ne remplace pas l’examen sur place, mais il oblige à relier smart data à l’usage exact, au niveau d’exposition et aux conséquences possibles d’un mauvais choix.

    Risques, gouvernance et qualité avant l’algorithme

    Les retours d’expérience montrent qu’une solution simple, bien dimensionnée et régulièrement contrôlée donne de meilleurs résultats qu’un équipement spectaculaire mais mal utilisé. La régularité reste un avantage décisif. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le cinquième point impose un essai prudent sur une zone limitée ou une durée courte avant de généraliser.

    Si le problème revient, comparez les conditions avant de modifier encore smart data. Une correction trop rapide peut masquer la vraie cause.

    Pour compléter ce sujet, le dossier Entreprise de maintenance industrielle : choisir le bon prestataire pour sécuriser la production apporte un repère connexe utile, à garder dans le même parcours de lecture.

    Cas d’usage concrets pour les équipes terrain

    Avant de valider un choix, il faut aussi penser aux autres usagers : collègues, voisins, passagers, enfants, animaux ou pollinisateurs. L’objectif n’est pas seulement l’efficacité immédiate, mais une pratique durable et sûre. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le sixième point prévoit un contrôle différé, car certains défauts apparaissent seulement après quelques heures ou quelques jours.

    Enfin, gardez une trace du coût et du temps consacrés à smart data. Ces données aident à décider s’il faut réparer, remplacer ou demander un avis extérieur.

    Questions fréquentes sur la smart data

    Quand faut-il agir sur smart data ?

    La bonne réponse dépend de l’état observé, de l’urgence et de votre expérience. Si un doute concerne la sécurité, la toxicité, l’électricité ou une pièce mécanique, mieux vaut faire vérifier avant d’insister.

    Quel est le premier contrôle à faire ?

    La bonne réponse dépend de l’état observé, de l’urgence et de votre expérience. Si un doute concerne la sécurité, la toxicité, l’électricité ou une pièce mécanique, mieux vaut faire vérifier avant d’insister.

    Faut-il demander un avis professionnel ?

    La bonne réponse dépend de l’état observé, de l’urgence et de votre expérience. Si un doute concerne la sécurité, la toxicité, l’électricité ou une pièce mécanique, mieux vaut faire vérifier avant d’insister.

    Un bon diagnostic commence par l’observation. Bruit, usure, humidité, accès, sécurité ou saison : chaque détail modifie la décision. Pour smart data, cette lecture concrète compte davantage qu’une règle unique répétée sans contexte. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le huitième point garde une marge de sécurité afin de ne pas confondre rapidité et précipitation. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    La méthode la plus fiable consiste à avancer par étapes courtes. On vérifie l’état initial, on choisit l’outil ou l’action, puis on contrôle le résultat avant d’aller plus loin. Ce rythme protège le matériel, le jardin ou le véhicule selon le cas. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le premier contrôle porte sur l’état initial, photographié ou noté avant toute action. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Le budget ne se limite pas au prix d’achat. Il faut intégrer l’entretien, les consommables, la durée de vie, le temps de main-d’œuvre et les conséquences d’une erreur. C’est souvent là que smart data devient un vrai sujet de décision. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le second repère concerne la fréquence : usage quotidien, saisonnier ou exceptionnel ne demande pas le même niveau d’exigence. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Les retours d’expérience montrent qu’une solution simple, bien dimensionnée et régulièrement contrôlée donne de meilleurs résultats qu’un équipement spectaculaire mais mal utilisé. La régularité reste un avantage décisif. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le troisième point consiste à vérifier les limites indiquées par le fabricant, la notice ou les règles de sécurité. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Avant de valider un choix, il faut aussi penser aux autres usagers : collègues, voisins, passagers, enfants, animaux ou pollinisateurs. L’objectif n’est pas seulement l’efficacité immédiate, mais une pratique durable et sûre. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le quatrième point regarde l’environnement immédiat : chaleur, poussière, humidité, accès et présence d’autres personnes. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Sur le terrain, smart data se juge d’abord par les contraintes réelles : fréquence d’usage, environnement, niveau de risque et temps disponible pour contrôler le résultat. Cette approche évite les achats ou les gestes réflexes qui paraissent rapides mais créent des reprises coûteuses. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le cinquième point impose un essai prudent sur une zone limitée ou une durée courte avant de généraliser. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Un bon diagnostic commence par l’observation. Bruit, usure, humidité, accès, sécurité ou saison : chaque détail modifie la décision. Pour smart data, cette lecture concrète compte davantage qu’une règle unique répétée sans contexte. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le sixième point prévoit un contrôle différé, car certains défauts apparaissent seulement après quelques heures ou quelques jours. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    La méthode la plus fiable consiste à avancer par étapes courtes. On vérifie l’état initial, on choisit l’outil ou l’action, puis on contrôle le résultat avant d’aller plus loin. Ce rythme protège le matériel, le jardin ou le véhicule selon le cas. Dans le contexte ingénierie, BTP, maintenance industrielle et pilotage d’actifs, cette prudence permet d’obtenir un résultat propre sans multiplier les interventions inutiles. Le septième point compare le coût de l’action avec le risque d’une intervention tardive ou mal dimensionnée. Ce rappel maintient smart data dans une logique pratique : observer, choisir, appliquer, puis contrôler sans précipitation.

    Pour finir. Bien traiter smart data revient à choisir une action proportionnée, documentée et contrôlable. Le bon réflexe consiste à observer avant d’agir, à privilégier la sécurité, puis à vérifier le résultat quelques jours ou quelques usages plus tard. Cette démarche paraît plus lente, mais elle évite les corrections coûteuses, les achats inutiles et les risques négligés. Avec des critères simples, un suivi régulier et des liens vers les ressources proches du sujet, la décision devient plus fiable et plus facile à expliquer.
  • Diagramme bête à cornes : 3 questions pour cadrer un besoin en 6 étapes

    Diagramme bête à cornes : 3 questions pour cadrer un besoin en 6 étapes

    En bref :

    • Le diagramme bête à cornes exprime le besoin d’un produit ou système en trois questions : à qui rend-il service, sur quoi agit-il, dans quel but.
    • C’est la toute première étape de la méthode APTE, réalisée avant tout diagramme pieuvre ou cahier des charges fonctionnel.
    • Sur un projet d’ingénierie, ce schéma sert de point d’ancrage : toute évolution ultérieure de la conception se valide en le confrontant à nouveau.
    • Une bête à cornes trop vague ou trop technique en amont fausse la suite de l’analyse fonctionnelle sur tout le reste du projet.

    Avant de dessiner le moindre schéma technique, un bureau d’études doit répondre à une question presque banale en apparence : à quoi sert réellement ce que l’on s’apprête à concevoir. Le diagramme bête à cornes formalise cette question en trois volets simples, et reste pourtant l’étape la plus souvent bâclée d’un projet d’ingénierie, alors qu’elle conditionne toute la suite de la démarche fonctionnelle, du diagramme pieuvre jusqu’à la sélection finale de la solution technique retenue.

    Diagramme bête à cornes : 3 questions pour cadrer un besoin en 6 étapes

    Diagramme bête à cornes : définition et origine

    Le diagramme bête à cornes est un outil graphique qui exprime le besoin fondamental d’un produit, système ou service, sous la forme de trois branches convergentes qui évoquent visuellement les cornes d’un animal. Il constitue la première étape de la méthode APTE (Application aux Techniques d’Entreprise), développée en France dans les années 1970 pour structurer l’analyse fonctionnelle du besoin dans les bureaux d’études.

    Contrairement au diagramme pieuvre, qui détaille les fonctions de service entre un produit et son environnement une fois le besoin défini, la bête à cornes se situe en amont : elle formule le besoin de façon large, sans encore identifier les éléments précis du milieu extérieur ni les fonctions techniques associées.

    Les trois questions de la bête à cornes

    La construction d’une bête à cornes répond systématiquement à trois questions, formulées dans un ordre précis.

    QuestionObjectifExemple ferroviaire
    À qui rend-il service ?Identifier le ou les bénéficiaires directs du produitOpérateur de maintenance sur voie
    Sur quoi agit-il ?Déterminer l’élément sur lequel le produit intervientSystème de signalisation ferroviaire
    Dans quel but ?Formuler la finalité, sans mentionner de solution techniqueSécuriser la circulation des trains sur la voie concernée

    La troisième question reste la plus délicate à formuler correctement. Elle doit exprimer une finalité, jamais une solution : écrire « installer un capteur de position » court-circuite l’analyse, alors que « garantir la détection fiable d’un train sur un canton » laisse ouvertes plusieurs solutions techniques possibles à explorer ensuite.

    Construire une bête à cornes sur un projet d’ingénierie

    La démarche de construction reste volontairement simple, mais gagne à être menée collectivement avec les parties prenantes du projet plutôt que par une seule personne isolée.

    • Réunir les parties prenantes concernées : maîtrise d’ouvrage, futurs utilisateurs, équipes de maintenance.
    • Formuler les réponses aux trois questions sans se projeter sur une solution technique.
    • Reformuler jusqu’à obtenir une expression du besoin consensuelle et non ambiguë.
    • Valider formellement le schéma avant de passer à l’étape suivante, le diagramme pieuvre.
    • Conserver ce document comme référence tout au long du projet, pour arbitrer les évolutions de périmètre.

    Dans les faits, un atelier de construction d’une bête à cornes ne dépasse rarement une heure, à condition que les bons interlocuteurs soient présents dès le départ. C’est souvent le temps de préparation en amont, rassembler les bonnes personnes, réserver un créneau commun à des profils aux agendas chargés, qui prend le plus de temps sur un grand projet. Sur les programmes ferroviaires impliquant plusieurs entités (maîtrise d’ouvrage, exploitant, bureau d’études externe), il n’est pas rare que cette phase de cadrage s’étale sur deux à trois semaines avant qu’un document consensuel ne soit formellement acté.

    À retenir : sur les projets d’infrastructure que j’ai suivis, la bête à cornes réalisée en réunion à distance ou sans les bons interlocuteurs produit presque toujours un besoin trop vague. Les meilleures versions sortent d’ateliers courts mais réunissant physiquement maîtrise d’ouvrage et bureau d’études, où les désaccords de formulation se règlent en direct plutôt que par échanges de mails qui s’étirent sur plusieurs semaines.

    Bête à cornes et diagramme pieuvre : deux étapes complémentaires

    La bête à cornes et le diagramme pieuvre appartiennent tous deux à la méthode APTE, mais interviennent à des moments distincts et avec un niveau de détail très différent. La bête à cornes pose le besoin en trois questions larges, sans détailler les interactions avec le milieu extérieur. Le diagramme pieuvre prend le relais en identifiant précisément chaque élément du milieu extérieur et les fonctions principales ou contraintes qui le relient au produit.

    Sauter directement au diagramme pieuvre sans passer par la bête à cornes est une erreur fréquente sur les projets sous pression de délai : le besoin global n’ayant jamais été formalisé, certains éléments du milieu extérieur évidents en théorie sont oubliés, faute d’avoir été rattachés à une finalité claire dès le départ. Ce chaînage entre les deux outils reste la garantie d’une analyse fonctionnelle complète, de l’expression du besoin jusqu’au cahier des charges.

    Erreurs fréquentes dans la rédaction d’une bête à cornes

    Plusieurs travers reviennent régulièrement sur les projets industriels et ferroviaires. Le premier consiste à formuler directement une solution technique dans la réponse à la troisième question, ce qui verrouille prématurément les choix de conception avant même d’avoir exploré les alternatives possibles.

    Le deuxième travers touche le bénéficiaire identifié dans la première question : le confondre avec le client contractuel plutôt qu’avec l’utilisateur final produit une bête à cornes techniquement correcte mais déconnectée des usages réels sur le terrain. Enfin, une formulation trop générale de la finalité, du type « améliorer la sécurité », sans préciser sur quel périmètre ni pour quel usage, rend le schéma inutilisable pour la suite de l’analyse fonctionnelle.

    Un dernier travers, plus discret mais tout aussi problématique, consiste à valider une bête à cornes en réunion sans laisser de trace écrite explicite des désaccords initiaux. Sur un projet où plusieurs métiers ont des attentes divergentes, le compromis final peut masquer un désaccord de fond qui ressurgit plusieurs mois plus tard, au moment de la revue du diagramme pieuvre ou du cahier des charges fonctionnel. Documenter brièvement les points de friction et la façon dont ils ont été tranchés évite de rouvrir ces débats en fin de projet, lorsque le coût d’un changement de périmètre est bien plus élevé.

    Exemple appliqué : bête à cornes d’un dispositif de maintenance prédictive

    Prenons un dispositif de maintenance prédictive destiné à surveiller l’état d’une caténaire ferroviaire. La bête à cornes de ce projet répond ainsi aux trois questions : le dispositif rend service aux équipes de maintenance ; il agit sur la caténaire et son état d’usure ; il a pour but d’anticiper les défaillances avant qu’elles n’affectent la circulation des trains.

    Cette formulation, volontairement large, laisse ouvertes plusieurs pistes techniques : capteurs de vibration, analyse d’images par caméra embarquée, mesures électriques périodiques. C’est précisément l’objectif recherché à ce stade : ne pas présupposer de la solution avant d’avoir exploré, dans les étapes suivantes de la méthode APTE, l’ensemble des fonctions et contraintes du système à concevoir.

    Ce n’est qu’après validation de cette bête à cornes par les équipes maintenance et exploitation que le projet passe à l’étape du diagramme pieuvre, qui détaillera précisément chaque élément du milieu extérieur : conditions climatiques sur la voie, normes de sécurité ferroviaire, interfaces avec les systèmes de supervision existants. Le chaînage entre les deux outils garantit qu’aucune interaction majeure avec l’environnement du système n’est oubliée en cours de route.

    Pourquoi tester la validité d’une bête à cornes avant de continuer

    Une fois la bête à cornes rédigée, la méthode APTE recommande de la soumettre systématiquement à un test de validité, sous forme de trois questions complémentaires : le besoin peut-il disparaître, évoluer ou apparaître dans le temps. Ce test permet de vérifier que le besoin exprimé reste pertinent au delà d’un contexte ponctuel et d’anticiper les évolutions probables du système sur sa durée de vie.

    Question de validitéObjectif
    Pourquoi ce besoin existe-t-il ?Vérifier la légitimité et l’origine réelle du besoin
    Qu’est-ce qui pourrait le faire disparaître ?Identifier les risques d’obsolescence du besoin
    Qu’est-ce qui pourrait le faire évoluer ?Anticiper les évolutions probables sur la durée de vie du projet

    Sur un projet d’infrastructure ferroviaire dont la durée de vie dépasse souvent vingt ans, cette étape de validation évite de concevoir un système figé sur une contrainte réglementaire ou technologique amenée à évoluer avant même la mise en service. Elle permet également de documenter, dès l’origine du projet, les hypothèses qui justifient le besoin, un point souvent précieux lors d’un audit ou d’une revue de projet plusieurs années plus tard.

    Bête à cornes et gestion de projet : au delà de l’ingénierie pure

    Si la bête à cornes trouve son origine dans les bureaux d’études mécaniques, son usage s’est largement étendu à la gestion de projet au sens large, y compris pour des projets non techniques. Cette diffusion a un revers : la méthode est parfois appliquée de façon superficielle, réduite à un exercice de formulation rapide sans réelle confrontation entre parties prenantes, ce qui en annule l’intérêt principal.

    Dans un contexte d’ingénierie industrielle ou ferroviaire, la valeur de la bête à cornes tient précisément à la rigueur du processus de validation collective qui l’accompagne, bien plus qu’à la simplicité du schéma final. Un document produit en quelques minutes par une seule personne, aussi bien formulé soit-il, n’aura jamais la même robustesse qu’une formulation issue d’un atelier confrontant plusieurs points de vue métier, où les désaccords de périmètre se règlent avant le lancement des études plutôt qu’en cours de conception.

    Conclusion

    Le diagramme bête à cornes reste l’étape fondatrice de toute analyse fonctionnelle sérieuse, en particulier sur des projets d’ingénierie industrielle et ferroviaire où plusieurs bureaux d’études interviennent sur un même système. Sa simplicité apparente masque une exigence réelle de rigueur dans la formulation, notamment pour éviter de glisser vers une solution technique avant d’avoir posé le besoin. Bien mené, il conditionne la qualité de tout ce qui suit, du diagramme pieuvre jusqu’au cahier des charges fonctionnel, et reste la référence à laquelle se confronte chaque arbitrage ultérieur du projet.

    Questions fréquentes

    Quelle différence entre bête à cornes et diagramme pieuvre ?

    La bête à cornes formule le besoin global en trois questions larges ; le diagramme pieuvre détaille ensuite précisément les fonctions et le milieu extérieur du produit.

    Qui doit participer à la construction d’une bête à cornes ?

    Idéalement la maîtrise d’ouvrage, les futurs utilisateurs et le bureau d’études, réunis pour confronter leurs formulations du besoin en direct.

    Peut on modifier une bête à cornes en cours de projet ?

    Oui, si le périmètre du besoin évolue significativement, mais chaque modification doit être revalidée par les parties prenantes pour rester la référence du projet.

    Faut il toujours passer par la bête à cornes avant le diagramme pieuvre ?

    Ce n’est pas obligatoire formellement, mais fortement recommandé : sauter cette étape conduit souvent à omettre des éléments du besoin qui n’apparaissent qu’après coup.

    Quel est le test de validité d’une bête à cornes ?

    Trois questions complémentaires : pourquoi le besoin existe-t-il, qu’est-ce qui pourrait le faire disparaître, qu’est-ce qui pourrait le faire évoluer sur la durée de vie du projet.

    La bête à cornes s’applique t elle uniquement à l’ingénierie ?

    Non, elle s’est largement diffusée à la gestion de projet au sens large, même si sa valeur reste plus forte sur des projets techniques où plusieurs métiers doivent partager une définition commune du besoin.

  • Cerclage métallique : 6 règles pour sécuriser vos charges industrielles

    Cerclage métallique : 6 règles pour sécuriser vos charges industrielles

    En bref :

    • Le cerclage métallique stabilise et sécurise des charges lourdes ou volumineuses pour le stockage et le transport, avec des feuillards en acier capables de résister à plusieurs centaines de kilos de tension.
    • Deux familles d’outillage dominent : le cerclage manuel pour les volumes ponctuels, le cerclage semi-automatique ou automatique pour les cadences industrielles.
    • Le choix du feuillard (largeur, épaisseur, finition) dépend directement du poids et de la nature de la charge à cercler.
    • Une tension mal calibrée est la première cause de rupture de cerclage en usage industriel, avant même la qualité du feuillard.

    Une palette de charpente métallique ou de profilés acier qui se déplace de quelques centimètres pendant un transport routier suffit à déséquilibrer un chargement entier. Le cerclage métallique existe pour éviter ce type d’incident : il maintient une charge compacte et solidaire, du poste de production jusqu’à la livraison finale. Contrairement au cerclage plastique, réservé aux charges légères, le cerclage métallique reste incontournable dès que la charge dépasse plusieurs centaines de kilos ou présente des arêtes vives.

    Cerclage métallique : 6 règles pour sécuriser vos charges industrielles

    Dans quels cas utiliser le cerclage métallique plutôt que le plastique

    Le choix entre cerclage métallique et cerclage plastique (polypropylène ou polyester) dépend de trois critères : le poids de la charge, la résistance à la traction requise et les conditions de stockage. Le cerclage métallique s’impose pour les charges lourdes, les bobines d’acier, les profilés métalliques ou les charges présentant des arêtes coupantes susceptibles de trancher un feuillard plastique.

    Il reste également privilégié pour un stockage extérieur prolongé, car il résiste mieux aux UV et aux variations de température que certains feuillards plastiques bas de gamme. En revanche, sur des charges légères et régulières en environnement contrôlé, le cerclage plastique reste souvent plus économique et plus simple à mettre en œuvre.

    Les deux familles d’outillage de cerclage métallique

    Type d’outillageUsage typeCadence
    Cerclage manuel (tendeur à cliquet ou pneumatique)Volumes ponctuels, expéditions variéesFaible, quelques cerclages par heure
    Cerclage semi-automatiqueLignes de conditionnement avec poste dédiéMoyenne à élevée, tension et coupe automatisées
    Cerclage automatique intégréChaînes industrielles à haute cadenceÉlevée, cycle complet automatisé

    Sur un site logistique traitant des volumes variables, l’outillage manuel reste souvent suffisant. Une ligne de production dédiée au cerclage systématique de profilés ou de bobines justifie en revanche l’investissement dans un poste semi-automatique, qui réduit la fatigue de l’opérateur et homogénéise la tension appliquée sur chaque cerclage. Les tendeurs pneumatiques, intermédiaires entre le manuel pur et le semi-automatique, gagnent également du terrain sur les sites qui traitent quelques dizaines de cerclages par jour : ils reprennent l’effort de tension à l’air comprimé tout en laissant l’opérateur positionner et guider le feuillard, ce qui limite la fatigue sans nécessiter l’investissement complet d’un poste automatisé.

    Choisir le bon feuillard métallique

    Le feuillard, ou collier de cerclage, se décline en plusieurs largeurs et épaisseurs selon la charge à sécuriser. Un mauvais dimensionnement du feuillard reste l’une des causes les plus fréquentes de rupture en usage industriel. À titre indicatif, un feuillard de 19 mm d’épaisseur 0,5 mm supporte une tension de rupture de l’ordre de 800 à 900 kg, contre plus de 1500 kg pour un feuillard de 32 mm en 0,8 mm d’épaisseur, un écart qui justifie de ne jamais sous dimensionner la largeur pour de simples raisons de coût matière.

    • Largeur du feuillard, généralement entre 13 et 32 mm selon la charge et le nombre de cerclages posés.
    • Épaisseur, qui détermine directement la résistance à la rupture du feuillard.
    • Finition brute ou peinte, à adapter aux conditions de stockage extérieur ou intérieur.
    • Type de jonction (agrafe métallique, soudure ou boucle), qui conditionne la solidité du point de fermeture.

    À retenir : sur les sites industriels que j’ai suivis, la rupture de cerclage provient plus souvent d’une tension mal calibrée que d’un feuillard sous dimensionné. Un feuillard trop tendu sur une charge qui se tasse légèrement pendant le transport finit par céder au premier choc, alors qu’une tension correctement réglée dès le départ absorbe ces micro mouvements sans casser.

    Étapes d’un cerclage métallique bien réalisé

    La qualité d’un cerclage métallique dépend autant de la méthode que du matériel utilisé. La démarche suivante s’applique aussi bien en manuel qu’en semi-automatique.

    • Positionner le feuillard en respectant un espacement régulier entre chaque cerclage sur la charge.
    • Protéger les arêtes vives avec des cornières de protection pour éviter que le feuillard ne s’enfonce dans la charge.
    • Appliquer une tension adaptée au poids et à la compressibilité de la charge, sans excès.
    • Sertir ou souder la jonction selon le type de fermeture retenu par l’outillage.
    • Vérifier visuellement l’absence de torsion ou de pli sur le feuillard avant expédition.

    Cerclage métallique et sécurité sur les sites industriels

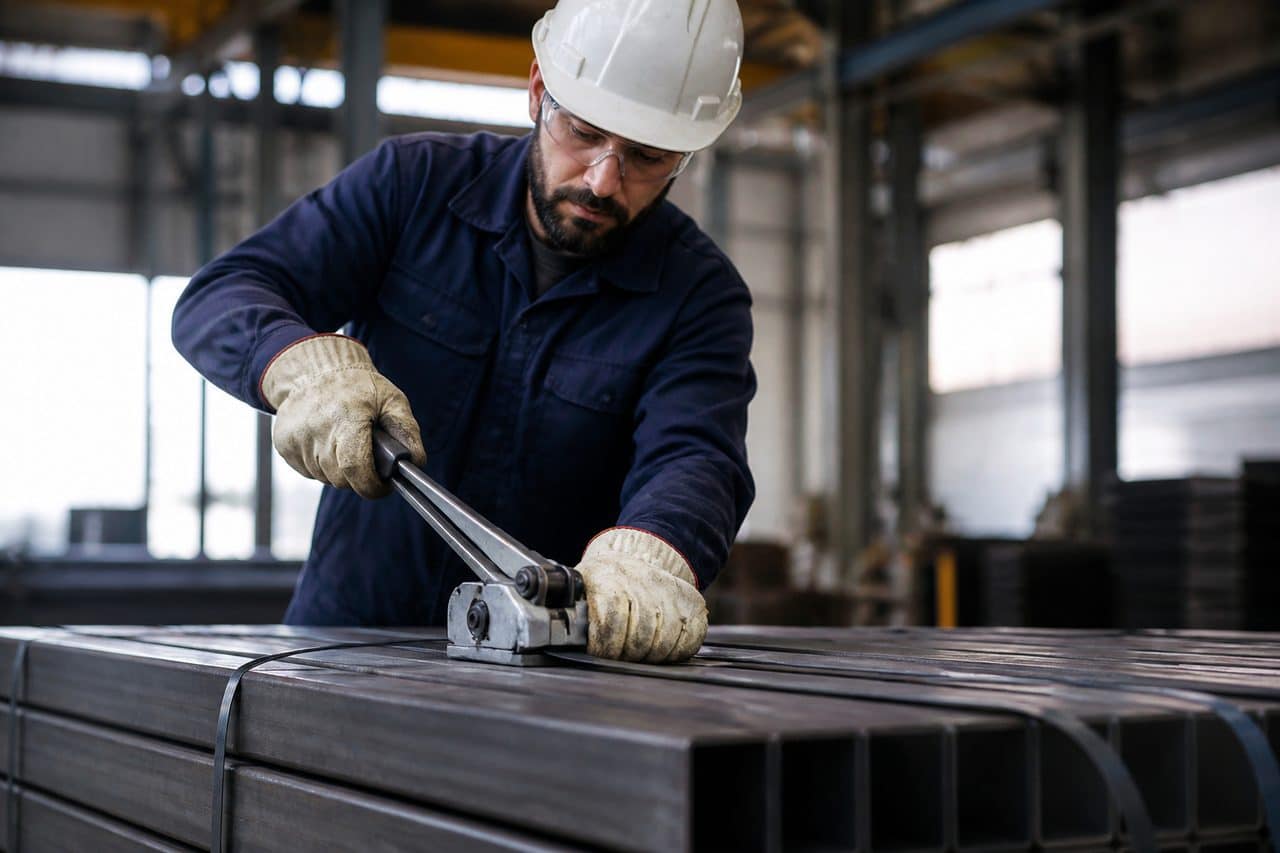
    Le cerclage métallique présente des risques spécifiques que le personnel doit connaître : un feuillard sous tension qui se rompt libère une énergie importante et peut provoquer des coupures profondes. Les équipements de protection individuelle (gants anticoupure, lunettes) sont systématiquement requis lors de la pose et surtout du décerclage, moment le plus à risque puisque la tension accumulée se libère d’un coup.

    Sur les postes à forte cadence, les outils semi-automatiques réduisent ce risque en limitant le contact direct de l’opérateur avec le feuillard sous tension. Cette réduction du risque justifie souvent, à elle seule, l’investissement dans un poste automatisé sur les lignes traitant des charges lourdes en continu, indépendamment du seul gain de productivité.

    Stockage et manutention des charges cerclées

    Une charge correctement cerclée reste néanmoins vulnérable si sa manutention et son stockage ne respectent pas quelques principes de base. Le gerbage de charges cerclées doit s’effectuer sur une surface plane et stable, en évitant de faire porter le poids d’une charge supérieure directement sur les feuillards d’une charge inférieure, ce qui les fragilise progressivement.

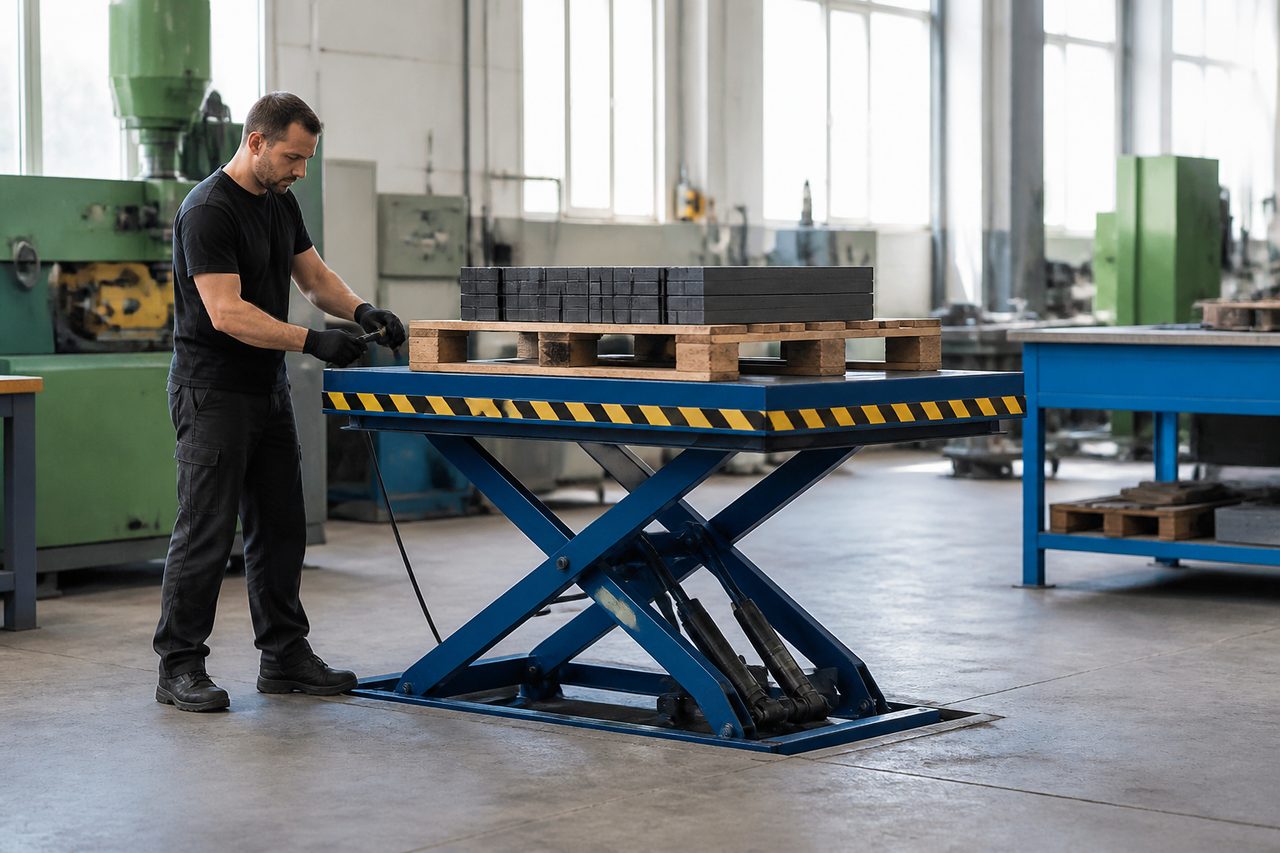
    Sur des postes de manutention où les charges cerclées transitent régulièrement via une table élévatrice, il convient de vérifier que le plateau ne présente aucune arête susceptible d’accrocher un feuillard lors du transfert. Un feuillard accroché puis relâché brutalement peut se rompre sans avertissement, avec un risque de projection pour l’opérateur situé à proximité. Le même principe de vigilance s’applique lors du chargement sur un quai : un feuillard qui frotte contre l’arête d’une rampe ou d’un hayon élévateur pendant plusieurs cycles de manutention s’use localement, un point de faiblesse qui ne devient visible qu’au moment où la charge est déjà en transit routier.

    Une bonne pratique consiste à intégrer un contrôle visuel systématique des cerclages juste avant chargement sur le véhicule de transport, distinct du contrôle réalisé en sortie de ligne de production. Ce second contrôle, souvent négligé faute de temps, permet de détecter les frottements ou déformations survenus pendant les étapes intermédiaires de stockage et de manutention interne.

    Cerclage métallique appliqué au transport de charpente et structures acier

    Le transport de charpente métallique illustre bien les enjeux du cerclage industriel : des profilés longs, souvent irréguliers, qui doivent rester rigoureusement solidaires sur toute la durée du trajet routier. Un cerclage mal réparti sur ce type de charge concentre les efforts sur un point unique, avec un risque de glissement des profilés les uns par rapport aux autres au moindre freinage brusque.

    Dans ce contexte, le nombre et l’espacement des cerclages comptent autant que leur tension individuelle. Les protocoles de chargement des grands groupes industriels imposent généralement un cerclage tous les 1,5 à 2 mètres sur une charge longue, complété par des cales anti-glissement entre les profilés pour limiter tout mouvement relatif pendant le transport.

    Erreurs fréquentes qui compromettent un cerclage métallique

    Plusieurs erreurs reviennent régulièrement sur les sites industriels et logistiques. La première consiste à réutiliser un feuillard déjà déformé ou plié : une torsion, même minime, fragilise localement le métal et devient un point de rupture privilégié sous tension. La deuxième erreur touche l’espacement des cerclages, souvent réduit pour économiser du matériau, au détriment de la répartition des efforts sur l’ensemble de la charge.

    Une troisième erreur fréquente concerne l’absence de cornières de protection sur les charges à arêtes vives : sans cette protection, le feuillard s’enfonce progressivement dans le matériau au moindre choc, jusqu’à céder complètement. Enfin, négliger l’entretien de l’outillage de cerclage, en particulier les mâchoires de tension et les lames de coupe, dégrade la qualité et la régularité des cerclages produits au fil du temps.

    Cerclage manuel ou semi-automatique : quel retour sur investissement

    Le passage d’un poste manuel à un poste semi-automatique se justifie généralement à partir d’un certain volume de cerclages quotidiens. Un outillage manuel de qualité représente un investissement de quelques centaines d’euros, contre plusieurs milliers d’euros pour un poste semi-automatique complet.

    CritèreCerclage manuelCerclage semi-automatique
    Investissement initialFaible, quelques centaines d’eurosÉlevé, plusieurs milliers d’euros
    Régularité de tensionVariable selon l’opérateurConstante, réglable précisément
    Fatigue de l’opérateurSignificative sur volumes élevésRéduite
    Seuil de rentabilité–Généralement au delà de 50 à 80 cerclages par jour

    Ce seuil de rentabilité reste indicatif : il dépend fortement du coût horaire de la main d’œuvre mobilisée et du taux de rebut lié aux cerclages mal réalisés en manuel, un poste souvent sous estimé dans le calcul initial du retour sur investissement.

    Conclusion

    Le cerclage métallique reste la solution de référence pour sécuriser des charges lourdes, coupantes ou destinées à un stockage extérieur prolongé. Sa fiabilité dépend d’un choix de feuillard adapté, d’une tension correctement calibrée et d’un outillage cohérent avec la cadence réelle du site. Bien maîtrisé, il évite à la fois les incidents de transport et les accidents liés à une rupture sous tension, à condition de former systématiquement le personnel aux bonnes pratiques de pose, de manutention et de décerclage, du poste de production jusqu’au quai d’expédition.

    Questions fréquentes

    Quelle différence entre cerclage métallique et cerclage plastique ?

    Le cerclage métallique résiste mieux aux charges lourdes et aux arêtes coupantes, tandis que le cerclage plastique convient aux charges légères en environnement contrôlé, à moindre coût.

    Combien de cerclages faut il poser sur une charge longue ?

    Généralement un cerclage tous les 1,5 à 2 mètres sur une charge longue de type profilé ou charpente, avec des cales anti-glissement entre les éléments.

    Quels équipements de protection sont nécessaires pour le décerclage ?

    Des gants anticoupure et des lunettes de protection sont indispensables, le moment du décerclage étant le plus à risque en raison de la tension accumulée qui se libère brutalement.

    Le cerclage métallique convient il au stockage extérieur ?

    Oui, il résiste généralement mieux aux UV et aux variations de température que les feuillards plastiques d’entrée de gamme, ce qui en fait un choix pertinent pour un stockage prolongé en extérieur.

    À partir de quel volume investir dans un poste semi-automatique ?

    Généralement au delà de 50 à 80 cerclages par jour, un seuil qui dépend surtout du coût horaire de main d’œuvre et du taux de rebut observé sur les cerclages manuels.

    Peut on réutiliser un feuillard métallique déjà posé ?

    Non, un feuillard ayant déjà subi une tension présente des risques de fragilisation localisée, en particulier au niveau des plis ou torsions, et doit être remplacé plutôt que réutilisé.

  • Table élévatrice : 7 critères pour choisir le bon modèle industriel

    Table élévatrice : 7 critères pour choisir le bon modèle industriel

    En bref :

    • La table élévatrice ajuste la hauteur d’un poste de travail ou d’une charge, avec des capacités courantes de 150 à plus de 2000 kg selon le modèle retenu.
    • Trois technologies dominent le marché : manuelle, hydraulique et électrique, chacune adaptée à une fréquence d’usage différente.
    • La norme EN 1570-1 encadre la sécurité des tables élévatrices mises sur le marché en Europe, avec des exigences précises sur les dispositifs anti-écrasement.
    • Le choix du modèle dépend surtout de trois critères : la charge maximale, la course de levée et la fréquence d’utilisation quotidienne.

    Sur une chaîne de conditionnement industrielle, un opérateur qui se penche en permanence pour charger et décharger des palettes accumule des postures à risque tout au long de la journée. La table élévatrice répond directement à ce problème en ramenant la charge à hauteur de travail ergonomique, sans effort de manutention. Cet équipement, aujourd’hui banal dans l’industrie et la logistique, répond pourtant à des critères de choix techniques précis, souvent mal maîtrisés au moment de l’achat, entre technologie de levage, dimensionnement et conformité réglementaire.

    Table élévatrice : 7 critères pour choisir le bon modèle industriel

    Table élévatrice : définition et principe de fonctionnement

    Une table élévatrice est un équipement mécanique qui permet de faire varier la hauteur d’un plateau de charge, généralement selon un mécanisme à ciseaux articulés. Le levage s’effectue par un vérin hydraulique, un système à manivelle ou un moteur électrique selon la technologie retenue. L’objectif reste constant : positionner une charge ou un poste de travail à la hauteur ergonomique optimale, entre le sol et plusieurs mètres selon les modèles.

    Le mécanisme à ciseaux, le plus répandu, offre une stabilité importante et une course de levée proportionnelle au nombre d’étages de ciseaux empilés. Les tables à simple ciseau conviennent aux faibles hauteurs de levée, tandis que les modèles à double ou triple ciseaux permettent d’atteindre des hauteurs supérieures à deux mètres tout en conservant une bonne stabilité de la charge.

    Les capacités de charge courantes s’étalent de 150 kg pour les modèles d’appoint jusqu’à plus de 2000 kg sur les tables lourdes destinées à la manutention de palettes complètes ou de bacs métalliques. La course de levée varie tout autant : une table de poste réglé entre 700 et 900 mm suffit pour ajuster la hauteur d’un plan de travail, tandis qu’une table de quai destinée à charger des camions doit couvrir un débattement souvent supérieur à 1200 mm pour compenser la différence de hauteur entre le sol de l’entrepôt et le plateau du véhicule.

    Les trois technologies de table élévatrice

    TechnologieUsage typeFréquence recommandéeAvantage principal
    Manuelle (pédale ou manivelle)Postes ponctuels, petites chargesOccasionnelle, quelques fois par jourCoût d’achat réduit, aucune énergie requise
    HydrauliqueAteliers, lignes de productionRégulière, plusieurs dizaines de cycles par jourRapport charge/coût favorable
    ÉlectriqueUsage intensif, postes de travail dédiésIntensive, continue sur postePrécision de positionnement et confort d’usage

    Le choix entre ces trois familles dépend directement de la fréquence d’utilisation prévue. Une table manuelle sollicitée en continu s’use rapidement et fatigue l’opérateur ; à l’inverse, une table électrique sur un poste utilisé une fois par semaine représente un investissement disproportionné.

    Les critères techniques à vérifier avant l’achat

    Au delà de la technologie, plusieurs paramètres techniques conditionnent l’adéquation d’une table élévatrice à son usage réel.

    • Capacité de charge maximale, à choisir avec une marge de sécurité par rapport au poids réel manipulé.
    • Course de levée, c’est à dire l’écart entre la hauteur minimale et la hauteur maximale du plateau.
    • Dimensions du plateau, à adapter à la taille des charges ou des palettes à manipuler.
    • Vitesse de levée, un critère décisif sur les lignes à cadence élevée.
    • Type de sol et mode d’installation, fixe ou mobile sur roulettes.
    • Environnement d’utilisation (poussières, humidité, agroalimentaire), qui conditionne le choix des matériaux et finitions.

    À retenir : j’ai vu plusieurs ateliers sous dimensionner leur table élévatrice en ne comptant que le poids de la charge utile, sans intégrer le poids de la palette ou du contenant. Sur une utilisation quotidienne intensive, cette marge insuffisante accélère l’usure du vérin et finit par générer des arrêts de ligne imprévus.

    Norme EN 1570-1 : les exigences de sécurité à connaître

    La norme EN 1570-1 encadre les exigences de sécurité applicables aux tables élévatrices commercialisées en Europe. Elle impose notamment des dispositifs anti-écrasement sur le pourtour du plateau, des limiteurs de charge et des systèmes empêchant une descente incontrôlée en cas de défaillance hydraulique. Tout équipement mis sur le marché doit également porter le marquage CE, accompagné d’une déclaration de conformité et d’une notice d’instructions en français.

    Pour un acheteur industriel, vérifier la conformité à cette norme n’est pas une formalité : un équipement non conforme engage la responsabilité de l’exploitant en cas d’accident du travail, indépendamment de la garantie fournie par le fabricant. Les organismes de contrôle vérifient systématiquement ce point lors des inspections périodiques des équipements de levage.

    Applications industrielles et logistiques de la table élévatrice

    La table élévatrice trouve sa place sur des postes très variés en industrie et en logistique. Sur une ligne de conditionnement, elle ajuste la hauteur du carton en cours de remplissage pour limiter la fatigue de l’opérateur. En zone de préparation de commandes, elle facilite le chargement de palettes complètes sur un quai. En maintenance industrielle, elle sert également de plan de travail réglable pour intervenir sur des équipements lourds à hauteur adaptée, un usage qui rejoint directement les problématiques traitées par une entreprise de maintenance industrielle.

    Certaines configurations combinent table élévatrice et convoyeur, pour synchroniser la hauteur de sortie d’une ligne avec la hauteur d’un poste suivant. Cette intégration nécessite une réflexion en amont sur les flux, souvent portée par les mêmes équipes qui pilotent un logiciel logistique pour orchestrer les mouvements de palettes sur le site.

    Table élévatrice fixe ou mobile : quel modèle pour quel usage

    Le choix entre une table élévatrice fixe et un modèle mobile sur roulettes dépend directement de l’organisation du poste de travail. Une table fixe, scellée au sol ou boulonnée, offre une meilleure stabilité pour des charges lourdes et un usage intensif sur un emplacement dédié. Un modèle mobile permet en revanche de déplacer l’équipement d’un poste à l’autre selon les besoins de production, au prix d’une capacité de charge généralement plus limitée.

    CritèreTable fixeTable mobile
    Stabilité en chargeÉlevéeMoyenne, dépend du blocage des roulettes
    Flexibilité d’usageFaible, poste dédiéÉlevée, plusieurs postes
    Capacité de charge typiqueJusqu’à plusieurs tonnesGénéralement limitée à 1000 kg
    InstallationNécessite un ancrage au solAucun ancrage requis

    Sur un atelier polyvalent où les besoins évoluent d’une semaine à l’autre, la table mobile reste souvent le choix le plus pertinent malgré sa capacité de charge réduite. À l’inverse, un poste de production dédié à une tâche répétitive justifie l’investissement dans une table fixe capable d’encaisser des charges plus importantes sur la durée.

    Erreurs fréquentes lors du dimensionnement d’une table élévatrice

    Plusieurs erreurs reviennent régulièrement lors du choix d’une table élévatrice en contexte industriel. La première consiste à sous estimer la course de levée réellement nécessaire : un plateau qui ne descend pas suffisamment bas oblige l’opérateur à soulever la charge par dessus le rebord, annulant tout le bénéfice ergonomique de l’équipement.

    La deuxième erreur porte sur le dimensionnement du plateau par rapport aux charges réellement manipulées : un plateau trop petit déstabilise les palettes en porte à faux, tandis qu’un plateau surdimensionné complique l’accès de l’opérateur sur les côtés. Enfin, négliger l’environnement d’utilisation, humidité, poussières ou températures extrêmes en agroalimentaire ou en extérieur, réduit fortement la durée de vie du vérin et des composants électriques sur les modèles motorisés.

    Entretien et durée de vie d’une table élévatrice

    La durée de vie d’une table élévatrice dépend directement de la rigueur de son entretien. Sur un modèle hydraulique, la vérification régulière du niveau et de la propreté de l’huile hydraulique conditionne la fiabilité du vérin sur plusieurs années. Les articulations du système à ciseaux doivent être graissées périodiquement pour limiter l’usure et éviter les grincements révélateurs d’un frottement anormal.

    Une inspection visuelle hebdomadaire des dispositifs de sécurité (anti-écrasement, limiteur de charge) complète cet entretien courant. Sur les équipements soumis à une utilisation intensive, une maintenance préventive planifiée tous les six mois, réalisée par un professionnel qualifié, permet de détecter les signes d’usure avant qu’ils ne provoquent une panne ou un arrêt de ligne imprévu.

    Avec un entretien régulier, une table élévatrice hydraulique ou électrique de bonne qualité affiche généralement une durée de vie de 10 à 15 ans en usage industriel courant, contre 15 à 20 ans pour un modèle manuel moins sollicité mécaniquement. Le vérin hydraulique reste l’élément le plus fréquemment remplacé sur la durée de vie de l’équipement, en particulier lorsque la table travaille dans un environnement chargé en poussières abrasives ou en atmosphère saline, deux facteurs qui accélèrent nettement l’usure des joints.

    Budget à prévoir pour une table élévatrice

    Les prix d’une table élévatrice varient fortement selon la technologie, la capacité de charge et la course de levée retenues. Ces ordres de grandeur donnent un point de repère pour établir un budget réaliste avant consultation des fournisseurs.

    • Table manuelle basique, faible capacité : entre 300 et 800 euros HT.
    • Table hydraulique standard, capacité moyenne (jusqu’à 500 kg) : entre 800 et 2000 euros HT.
    • Table électrique ou hydraulique haute capacité (au delà de 1000 kg) : entre 2000 et 6000 euros HT selon les options.
    • Configuration intégrée à une ligne (convoyeur, rotation automatique) : sur devis, généralement au delà de 6000 euros HT.

    Au delà du prix d’achat, le coût total de possession doit intégrer la maintenance préventive, la consommation électrique pour les modèles motorisés et le remplacement périodique des composants hydrauliques, des postes souvent absents des comparatifs initiaux entre fournisseurs.

    Conclusion

    La table élévatrice reste un équipement simple dans son principe mais déterminant pour l’ergonomie et la productivité des postes industriels et logistiques. Le choix de la bonne technologie, manuelle, hydraulique ou électrique, dépend avant tout de la fréquence d’usage réelle et de la charge à manipuler. La conformité à la norme EN 1570-1 et un entretien régulier restent les deux garanties incontournables pour exploiter cet équipement en toute sécurité sur la durée.

    Questions fréquentes

    Quelle capacité de charge choisir pour une table élévatrice ?

    Prévoir une marge de sécurité d’au moins 20 pour cent au delà du poids réel manipulé, en intégrant le poids de la palette ou du contenant utilisé.

    Une table élévatrice manuelle convient elle à un usage intensif ?

    Non, une utilisation intensive justifie plutôt une table hydraulique ou électrique, la version manuelle s’usant rapidement et fatiguant l’opérateur au delà d’un usage occasionnel.

    La norme EN 1570-1 est elle obligatoire pour tout achat ?

    Oui, tout équipement mis sur le marché en Europe doit y être conforme et porter le marquage CE, avec notice d’instructions en français.

    Quelle fréquence d’entretien pour une table élévatrice hydraulique ?

    Une inspection visuelle hebdomadaire des dispositifs de sécurité, complétée par une maintenance préventive professionnelle tous les six mois sur un usage intensif.

    Table fixe ou mobile, laquelle choisir en priorité ?

    Une table fixe pour un poste dédié à charge élevée, une table mobile pour un atelier polyvalent où les besoins évoluent régulièrement entre plusieurs postes.

    Quel est le coût total de possession d’une table élévatrice ?

    Au delà du prix d’achat, il faut compter la maintenance préventive périodique, la consommation électrique pour les modèles motorisés et le remplacement des composants hydrauliques sur la durée de vie de l’équipement.

  • Diagramme pieuvre : 6 clés pour cadrer un besoin technique sans erreur

    Diagramme pieuvre : 6 clés pour cadrer un besoin technique sans erreur

    En bref :

    • Le diagramme pieuvre, ou graphe des interactions, formalise les fonctions de service entre un produit et son environnement selon la méthode APTE, développée en France dans les années 1970.
    • Il distingue deux familles de fonctions : les fonctions principales, qui relient deux éléments du milieu extérieur via le produit, et les fonctions contraintes, qui adaptent le produit à un seul élément du milieu.
    • Sur un projet d’ingénierie ferroviaire ou industriel, ce diagramme sert de base contractuelle au cahier des charges fonctionnel avant tout dimensionnement technique.
    • Une erreur fréquente consiste à confondre le milieu extérieur avec les composants internes du produit, ce qui fausse toute l’analyse en aval.

    Un cahier des charges fonctionnel mal posé coûte cher en reprise : une étude menée sur des projets industriels montre que plus de 60 pour cent des modifications tardives de conception trouvent leur origine dans une définition incomplète des besoins en amont. Le diagramme pieuvre existe précisément pour éviter ce type d’écueil. Issu de la méthode APTE, cet outil d’analyse fonctionnelle du besoin s’est imposé dans les bureaux d’études mécaniques, puis dans l’ingénierie industrielle et ferroviaire, comme préalable systématique à toute conception, quelle que soit la complexité du système étudié, d’un simple composant mécanique à une infrastructure ferroviaire complète.

    Diagramme pieuvre : 6 clés pour cadrer un besoin technique sans erreur

    Qu’est ce qu’un diagramme pieuvre

    Le diagramme pieuvre représente graphiquement les relations entre un produit et les éléments de son milieu extérieur : utilisateurs, normes, environnement physique, produits associés. Le produit occupe le centre du schéma, entouré des éléments du milieu extérieur, reliés entre eux ou au produit par des arcs qui matérialisent les fonctions de service. Cette représentation en étoile, qui évoque les tentacules d’une pieuvre, donne son nom à l’outil.

    Contrairement à un schéma technique classique, le diagramme pieuvre ne décrit aucune solution constructive. Il se limite strictement au besoin exprimé, ce qui garantit que l’équipe de conception explore l’ensemble des solutions possibles avant de figer un choix technique.

    La méthode APTE et son origine

    La méthode APTE (Application aux Techniques d’Entreprise) a été développée en France à partir de 1970 par Gilles Bardot, pour structurer l’analyse fonctionnelle du besoin dans les bureaux d’études. Elle formalise la démarche qui précède la conception : identifier à qui rend service le produit, sur quel élément il agit, et dans quel but. Le diagramme pieuvre en constitue l’outil de visualisation central, complété par le cahier des charges fonctionnel (CdCF) qui hiérarchise et quantifie chaque fonction identifiée.

    Cette méthode reste enseignée dans les formations d’ingénieur généraliste et largement utilisée en amont des projets industriels et ferroviaires, en particulier lorsque plusieurs bureaux d’études interviennent sur un même produit et doivent partager une définition commune du besoin.

    Fonctions principales et fonctions contraintes : la distinction clé

    Le vocabulaire du diagramme pieuvre distingue deux types de fonctions, une distinction souvent mal maîtrisée en pratique.

    Type de fonctionDéfinitionReprésentation graphique
    Fonction principale (FP)Relie deux éléments du milieu extérieur via le produitArc traversant le produit, reliant deux éléments
    Fonction contrainte (FC)Adapte le produit à un seul élément du milieu extérieurArc reliant le produit à un seul élément

    Sur un équipement ferroviaire par exemple, une fonction principale relie l’opérateur au réseau via l’équipement (permettre à l’opérateur de superviser le réseau), tandis qu’une fonction contrainte adapte l’équipement aux normes de sécurité en vigueur, sans relier deux éléments distincts.

    Construire un diagramme pieuvre étape par étape

    La construction d’un diagramme pieuvre suit une démarche structurée, applicable aussi bien à un composant mécanique qu’à un système d’infrastructure complexe.

    • Définir précisément le produit étudié et son périmètre, sans anticiper la solution technique.
    • Identifier tous les éléments du milieu extérieur en contact avec le produit durant son cycle de vie (utilisation, maintenance, transport).
    • Positionner le produit au centre et les éléments du milieu extérieur autour, en étoile.
    • Tracer les fonctions principales entre les éléments reliés par le produit.
    • Tracer les fonctions contraintes entre le produit et chaque élément isolé.
    • Valider chaque fonction avec les parties prenantes avant de passer au cahier des charges fonctionnel.

    En pratique, cette démarche se déroule le plus souvent en atelier collaboratif, réunissant le bureau d’études porteur du produit et au moins un représentant de chaque métier concerné par le milieu extérieur identifié. Sur un projet ferroviaire moyen, un premier diagramme pieuvre se stabilise généralement en deux à trois séances de travail, à condition que le périmètre du produit ait été clairement délimité en amont. Un périmètre flou en début d’atelier se traduit presque toujours par des allers-retours supplémentaires, chaque participant ayant tendance à intégrer dans le milieu extérieur des éléments qui relèvent en réalité du produit lui-même.

    À retenir : sur les projets d’infrastructure que j’ai suivis, l’erreur la plus fréquente est de placer un composant interne du produit dans le milieu extérieur, ou inversement. Un diagramme pieuvre mal cadré dès le départ oblige à reprendre toute la hiérarchisation des fonctions quelques semaines plus tard, une fois que le cahier des charges commence à circuler entre bureaux d’études.

    Diagramme pieuvre dans l’ingénierie ferroviaire et industrielle

    Dans un contexte ferroviaire, le diagramme pieuvre s’applique aussi bien à un équipement de signalisation qu’à un système de caténaire complet. Le milieu extérieur inclut alors des éléments spécifiques au secteur : normes AFNOR et STI (spécifications techniques d’interopérabilité), conditions climatiques, contraintes de maintenance sur voie, interfaces avec les systèmes existants.

    Cette formalisation prend tout son sens lorsque plusieurs corps de métier interviennent sur un même sous système. Elle évite qu’un bureau d’études mécanique et un bureau d’études électrique travaillent sur des hypothèses de besoin différentes, un écart qui ne se révèle souvent qu’au moment de l’intégration sur site, avec un coût de correction bien plus élevé qu’en phase amont, sans compter les retards de planning qui se répercutent en cascade sur les phases suivantes du projet.

    Exemple appliqué : diagramme pieuvre d’un système de signalisation ferroviaire

    Pour illustrer la démarche, prenons un boîtier de signalisation embarqué destiné à équiper une ligne ferroviaire. Le produit est placé au centre du diagramme. Le milieu extérieur regroupe l’opérateur en cabine, le réseau de communication sol-bord, l’alimentation électrique du train, les normes STI applicables et les conditions climatiques (température, vibrations, humidité).

    FonctionTypeÉléments reliés
    Permettre à l’opérateur de recevoir les consignes du réseauPrincipaleOpérateur, réseau de communication
    Transmettre l’état de la voie au poste de commandePrincipaleVoie, poste de commande
    Résister aux conditions climatiques embarquéesContrainteConditions climatiques
    Respecter les normes STI d’interopérabilitéContrainteNormes STI
    S’alimenter depuis le réseau électrique du trainContrainteAlimentation électrique

    Ce type de tableau, directement issu du diagramme pieuvre, sert ensuite de base au cahier des charges fonctionnel transmis aux équipementiers consultés pour la fourniture du boîtier. Chaque fonction contrainte devient un critère de sélection technique lors de l’appel d’offres, ce qui limite fortement les écarts d’interprétation entre le donneur d’ordre et les fournisseurs.

    Diagramme pieuvre et autres outils d’analyse fonctionnelle

    Le diagramme pieuvre n’intervient jamais seul dans une démarche d’analyse fonctionnelle complète. Il est généralement précédé d’un diagramme bête à cornes, qui formule le besoin de façon plus large (à qui rend service le produit, sur quoi agit il, dans quel but), avant que le diagramme pieuvre ne détaille les fonctions de service précises. Il est ensuite suivi du cahier des charges fonctionnel, qui hiérarchise ces fonctions selon des critères mesurables et des niveaux de flexibilité.

    Cette chronologie a son importance méthodologique : partir directement au diagramme pieuvre sans avoir formalisé le besoin en amont conduit souvent à omettre des éléments du milieu extérieur pourtant évidents une fois le besoin global posé.

    Les limites du diagramme pieuvre

    Le diagramme pieuvre décrit un besoin figé à un instant donné. Il ne gère pas nativement l’évolution du produit dans le temps ni les besoins émergents en cours de projet, ce qui impose de le réviser à chaque changement significatif de périmètre. Il ne hiérarchise pas non plus l’importance relative des fonctions entre elles : cette étape revient au cahier des charges fonctionnel, qui pondère chaque fonction et lui associe des critères d’appréciation mesurables.

    Autre limite pratique : sur un produit très complexe comportant de nombreux éléments de milieu extérieur, le diagramme devient rapidement illisible si toutes les fonctions sont représentées au même niveau de détail. Une décomposition en sous-systèmes, chacun avec son propre diagramme pieuvre, reste alors préférable à un schéma unique surchargé.

    Outils pour réaliser un diagramme pieuvre

    La construction d’un diagramme pieuvre ne nécessite aucun logiciel spécialisé coûteux. Un tableau blanc ou une feuille papier suffisent pour les premières itérations, la démarche étant avant tout collaborative. Pour la formalisation et le partage documentaire, plusieurs outils reviennent régulièrement dans les bureaux d’études industriels et ferroviaires.

    • Logiciels de dessin vectoriel généralistes (Lucidchart, draw.io) pour une représentation rapide et partageable.
    • Suites bureautiques classiques, suffisantes pour un diagramme simple à faible nombre de fonctions.
    • Modules d’analyse fonctionnelle intégrés à certains outils de gestion des exigences (DOORS, Polarion), utiles sur des projets où la traçabilité des fonctions vers les exigences techniques doit être maintenue sur plusieurs années.

    Sur les projets ferroviaires de grande ampleur, le choix se porte souvent vers les outils de gestion des exigences plutôt que vers un simple schéma, car le diagramme pieuvre doit rester relié aux exigences techniques qui en découlent tout au long du cycle de vie du projet, parfois sur plus de dix ans entre les études et la mise en service. Cette traçabilité prend toute son importance lors d’un audit de sécurité ou d’une revue de conformité STI : pouvoir remonter d’une exigence contractuelle jusqu’à la fonction de service qui l’a générée évite de longues reconstitutions documentaires plusieurs années après la phase d’études initiale.

    Conclusion

    Le diagramme pieuvre reste un outil de référence pour cadrer un besoin avant toute conception technique, en particulier sur des projets industriels et ferroviaires impliquant plusieurs bureaux d’études. Sa force tient à sa simplicité : distinguer fonctions principales et fonctions contraintes suffit à éviter la majorité des malentendus de périmètre en début de projet. Il doit toutefois être complété par un cahier des charges fonctionnel pour hiérarchiser les fonctions identifiées et fixer des critères mesurables, et régulièrement remis à jour dès qu’une évolution significative touche le périmètre du produit ou du système étudié.

    Questions fréquentes

    Quelle différence entre diagramme pieuvre et cahier des charges fonctionnel ?

    Le diagramme pieuvre identifie et représente graphiquement les fonctions ; le cahier des charges fonctionnel les hiérarchise et leur associe des critères et niveaux mesurables.

    Le diagramme pieuvre s’applique t il uniquement aux produits mécaniques ?

    Non, la méthode s’applique à tout système, produit ou service dès lors qu’il interagit avec un milieu extérieur identifiable, y compris des systèmes d’infrastructure complexes.

    Combien de fonctions principales un diagramme pieuvre doit il compter ?

    Il n’existe pas de nombre fixe ; l’objectif est de couvrir l’ensemble des interactions réelles avec le milieu extérieur, généralement entre 3 et 8 fonctions selon la complexité du produit.

    Qui doit valider un diagramme pieuvre en entreprise ?

    Idéalement l’ensemble des parties prenantes du projet : maîtrise d’ouvrage, bureau d’études, futurs utilisateurs et équipes de maintenance, pour garantir l’exhaustivité du besoin exprimé.

    Le diagramme pieuvre remplace t il le cahier des charges fonctionnel ?

    Non, il en constitue la première étape visuelle. Le cahier des charges fonctionnel reprend chaque fonction identifiée et lui associe des critères, niveaux et flexibilités mesurables.

    Faut il refaire un diagramme pieuvre à chaque évolution du produit ?

    Oui, dès qu’un changement significatif touche le périmètre ou le milieu extérieur du produit, sous peine de travailler sur un cahier des charges obsolète.

  • Ossature modulaire métallique à Paris : 6 clés pour un chantier réussi

    Ossature modulaire métallique à Paris : 6 clés pour un chantier réussi

    En bref :

    • L’ossature modulaire métallique s’impose à Paris pour sa rapidité de montage sur des chantiers urbains contraints, avec des délais de pose souvent réduits de 30 à 40 pour cent face à une structure béton traditionnelle.
    • La norme EN 1090 encadre l’exécution des structures en acier, avec une exigence de marquage CE obligatoire depuis 2014.
    • Le bureau d’études conditionne la qualité finale : c’est là que se jouent la précision d’assemblage et la conformité aux contraintes de portance urbaines.
    • Le coût moyen d’une ossature modulaire métallique en Île-de-France se situe entre 800 et 1 400 euros HT par m² selon la complexité et les finitions.

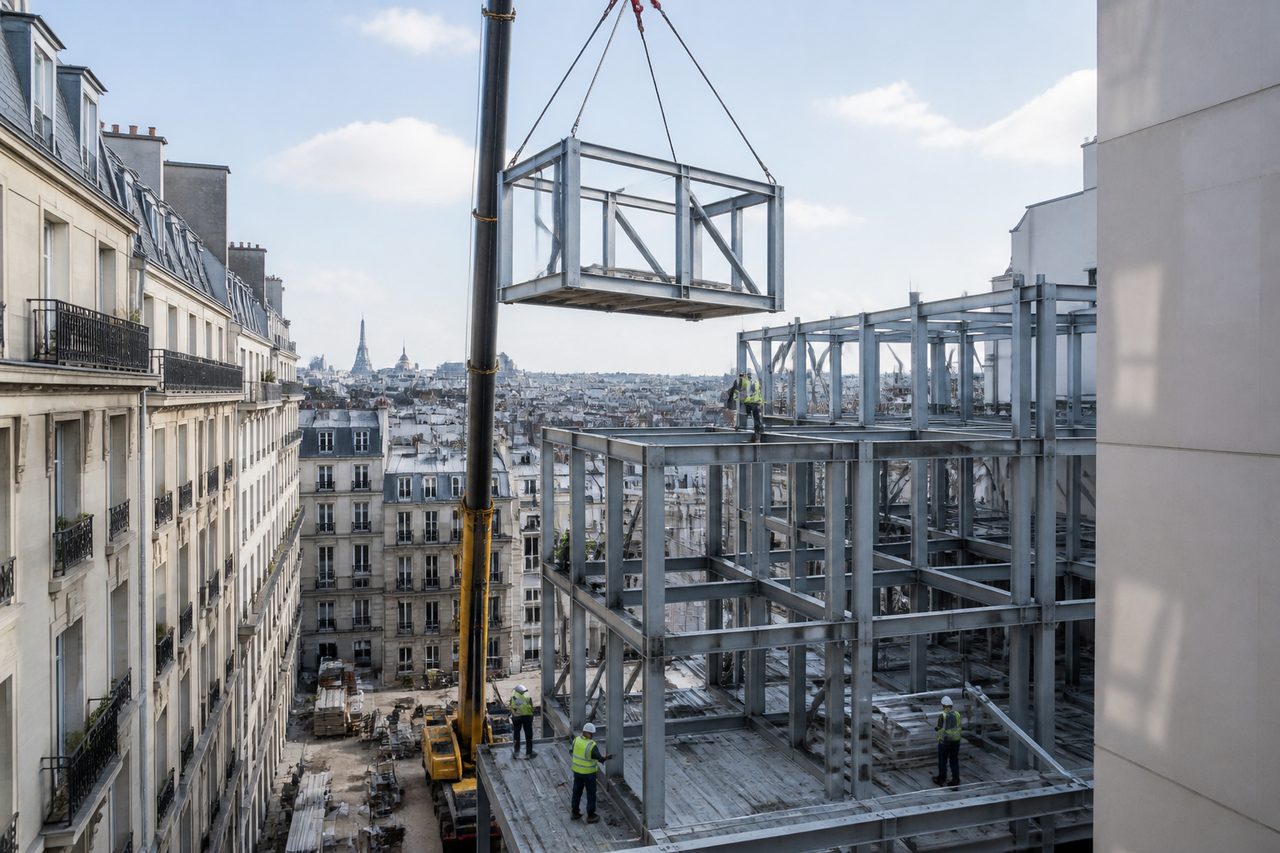
    Un chantier parisien dispose en moyenne d’une emprise au sol de moins de 200 m² et d’une fenêtre de livraison comptée en semaines, pas en mois. Dans ce contexte, la construction en ossature modulaire métallique s’est imposée comme une réponse technique à une contrainte urbaine : produire en atelier, assembler vite sur site, limiter les nuisances de voisinage. Ce mode constructif, longtemps réservé à l’industrie, gagne aujourd’hui le résidentiel et le tertiaire parisien, porté par la pénurie de foncier disponible et la nécessité de densifier verticalement des bâtiments existants plutôt que de construire à neuf sur des parcelles rares et coûteuses.

    Ossature modulaire métallique à Paris : 6 clés pour un chantier réussi

    Pourquoi l’ossature modulaire métallique s’impose sur les chantiers parisiens

    Trois contraintes structurent le choix de l’ossature modulaire métallique à Paris. D’abord la densité urbaine, qui limite l’accès au chantier et impose des livraisons calibrées, souvent en horaires décalés pour ne pas bloquer la circulation. Ensuite le poids : une structure métallique légère réduit les charges sur des fondations existantes, un critère décisif en surélévation. Enfin le calendrier : la préfabrication en atelier permet de paralléliser la fabrication et les travaux de gros œuvre, un gain de temps direct sur le planning global.

    Sur un projet de surélévation en zone dense, ce dernier point pèse lourd : moins de semaines de chantier signifie moins de nuisances pour le voisinage et moins de risques de recours administratifs qui retardent la livraison.

    De la conception 3D au montage : les étapes du bureau d’études

    La qualité d’une ossature modulaire métallique se joue en amont, au bureau d’études. La modélisation 3D (Revit, Tekla Structures, Advance Steel) permet de détecter les collisions entre réseaux, de dimensionner chaque profilé selon les charges réelles et de préparer des plans de fabrication exploitables directement par les machines de découpe et de soudure.

    • Relevé et modélisation 3D du site existant pour caler la structure sur les contraintes réelles.
    • Calcul de structure selon les Eurocodes, avec vérification des descentes de charges.
    • Production des plans de fabrication et de la nomenclature acier.
    • Découpe, soudure et assemblage en atelier, hors intempéries.
    • Traitement anticorrosion (galvanisation ou peinture époxy) avant livraison.
    • Transport et montage sur site avec équipes qualifiées et engins de levage adaptés.

    À retenir : sur les projets que j’ai suivis en zone urbaine dense, la phase la plus sous estimée n’est jamais le calcul de structure mais la logistique de livraison. Un module mal dimensionné pour les gabarits d’accès au chantier immobilise une grue et bloque toute la journée de montage. Ce point doit être validé avec le bureau d’études dès l’esquisse, pas au moment du transport.

    Norme EN 1090 : ce qu’elle impose vraiment

    La norme EN 1090 encadre l’exécution des structures en acier et en aluminium en Europe. Depuis 2014, elle rend obligatoire le marquage CE pour tout élément structurel métallique mis sur le marché, avec trois classes d’exécution (EXC1 à EXC3, EXC4 pour les ouvrages à risque élevé) qui déterminent le niveau de contrôle exigé selon la criticité de l’ouvrage.

    Pour un maître d’ouvrage, vérifier que le fabricant dispose bien de la certification EN 1090 correspondant à la classe d’exécution du projet n’est pas une formalité administrative : c’est une garantie que le contrôle qualité en atelier (soudures, traçabilité des matériaux, tolérances dimensionnelles) répond aux exigences réglementaires. Un fabricant non certifié sur la classe requise ne peut légalement pas livrer l’ouvrage.

    Ossature modulaire métallique ou ossature bois : quel choix à Paris

    Le choix entre ossature métallique et ossature bois dépend surtout de la nature du projet. La structure métallique offre une meilleure résistance mécanique pour des portées importantes et des charges élevées, ce qui la rend incontournable pour des extensions commerciales ou industrielles. L’ossature bois reste pertinente sur des projets résidentiels de taille modeste où le bilan carbone et la mise en œuvre à sec priment, notamment via une structure en mur ossature bois pour les extensions légères.

    CritèreOssature modulaire métalliqueOssature bois
    Portée maximaleÉlevée, adaptée aux grandes tramesLimitée sans renfort
    Délai de montageRapide, préfabrication pousséeRapide, mais sensible à l’humidité de stockage
    Résistance au feuNécessite une protection rapportéeBon comportement au feu par carbonisation
    Poids sur fondationsModéré à faible selon profilésFaible

    Quels types de bâtiments parisiens adoptent l’ossature modulaire métallique

    L’ossature modulaire métallique se retrouve sur des typologies de projets variées à Paris et en petite couronne, chacune avec ses propres contraintes de dimensionnement.

    Typologie de projetIntérêt de l’ossature métalliqueContrainte spécifique
    Surélévation d’immeuble existantLégèreté, préservation des fondationsÉtude de descente de charges sur bâti ancien
    Extension commerciale ou de bureauxGrandes portées sans poteaux intermédiairesRésistance au feu à traiter spécifiquement
    Bâtiment industriel ou logistiqueRapidité de montage, coût maîtriséAccès poids lourds pour la livraison des modules
    Rénovation lourde avec renforcementReprise ponctuelle de structure existanteCompatibilité avec les matériaux d’origine

    Sur les surélévations en particulier, la légèreté relative de la structure métallique par rapport au béton armé permet souvent d’éviter une reprise complète des fondations existantes, ce qui change radicalement le budget et le calendrier d’un projet en milieu urbain contraint.

    Logistique de chantier : le point souvent sous estimé à Paris

    La réussite d’un chantier d’ossature modulaire métallique en zone dense tient autant à la logistique qu’au calcul de structure. Les gabarits de circulation, les autorisations de voirie pour le stationnement des grues mobiles, les horaires de livraison imposés par la mairie : chacun de ces paramètres conditionne le phasage du montage et doit être anticipé plusieurs semaines avant le début des travaux.

    Les modules les plus volumineux nécessitent parfois un transport exceptionnel avec escorte, incompatible avec certains axes parisiens aux heures de pointe. Un bureau d’études expérimenté sur le tissu urbain dense dimensionne donc ses modules non seulement selon les charges structurelles, mais aussi selon les contraintes réelles d’accès au site, quitte à fractionner davantage la préfabrication en atelier.

    Coût d’une ossature modulaire métallique à Paris

    Le budget d’une ossature modulaire métallique en Île-de-France varie fortement selon la complexité du projet, le nombre de niveaux et les finitions retenues. Les fourchettes suivantes donnent un ordre de grandeur pour un projet standard livré clé en main.

    • Structure seule, hors fondations et second œuvre : entre 800 et 1 100 euros HT par m².
    • Projet complet avec bardage et finitions : entre 1 200 et 1 800 euros HT par m².
    • Surélévation en zone dense avec contraintes d’accès fortes : majoration de 10 à 20 pour cent liée à la logistique de chantier.

    Ces montants restent indicatifs : un devis précis nécessite une étude de sol et un relevé du bâti existant, deux postes qui conditionnent fortement le dimensionnement final de la structure et donc son coût.

    Charpente métallique et ossature modulaire : ne pas confondre les deux

    L’ossature modulaire métallique et la charpente métallique répondent à des logiques différentes bien qu’elles partagent le même matériau. La charpente métallique désigne classiquement la structure de couverture d’un bâtiment, souvent assemblée sur site. L’ossature modulaire, elle, constitue l’ensemble porteur du bâtiment, préfabriqué en modules complets ou quasi complets en atelier, puis assemblé sur site en quelques jours. Cette distinction compte au moment de consulter des entreprises : un charpentier métallique n’a pas nécessairement l’outil industriel pour produire des modules préfabriqués complets.

    Entretien et durabilité d’une ossature modulaire métallique

    Une ossature métallique correctement traitée en atelier (galvanisation à chaud ou peinture époxy multicouche) offre une durée de vie comparable à celle d’une structure béton, généralement supérieure à 50 ans, à condition d’un entretien minimal mais régulier. Les points de vigilance concernent surtout les zones de jonction entre modules, où les revêtements anticorrosion peuvent être fragilisés lors du transport et du montage.

    Une inspection visuelle des assemblages boulonnés et soudés tous les 5 à 10 ans, complétée par un contrôle plus approfondi en cas d’exposition marine ou industrielle agressive, suffit généralement à prévenir les désordres. Ce point est souvent négligé dans les cahiers des charges initiaux, alors qu’il conditionne directement le coût de maintenance sur la durée de vie du bâtiment.

    La question de la résistance au feu mérite une attention particulière en milieu urbain dense : contrairement à l’ossature bois qui se comporte relativement bien par carbonisation progressive, l’acier perd rapidement sa résistance mécanique au delà de 500 degrés. Une protection rapportée (peinture intumescente, flocage ou habillage coupe feu) est quasi systématiquement exigée par les bureaux de contrôle sur les bâtiments recevant du public ou les immeubles de plusieurs niveaux.

    Conclusion

    L’ossature modulaire métallique répond directement aux contraintes des chantiers parisiens : rapidité de montage, réduction des nuisances, allègement des charges sur des fondations existantes. Sa réussite dépend toutefois d’un bureau d’études rigoureux et d’un fabricant certifié EN 1090 sur la classe d’exécution requise. Bien dimensionnée dès l’esquisse, notamment sur les contraintes logistiques d’accès au chantier, elle reste l’une des solutions les plus fiables pour construire vite en milieu urbain dense, à condition de ne jamais découpler le calcul de structure de la logistique réelle du chantier.

    Questions fréquentes

    Quel est le délai moyen de montage d’une ossature modulaire métallique ?

    Pour un projet standard, le montage sur site prend généralement quelques jours à quelques semaines, la majeure partie de la fabrication ayant lieu en atelier en parallèle du gros œuvre.

    Faut il un permis de construire spécifique pour une ossature métallique ?

    Non, les démarches administratives suivent les règles classiques d’urbanisme selon la nature et la surface du projet, indépendamment du matériau de structure retenu.

    L’ossature métallique convient elle pour une surélévation à Paris ?

    Oui, c’est même l’un de ses usages les plus fréquents en zone dense grâce à sa légèreté relative, qui limite les reprises de fondations sur un bâti existant.

    Comment vérifier la certification EN 1090 d’un fabricant ?

    Le fabricant doit pouvoir présenter son certificat de contrôle de production en usine (CPU) délivré par un organisme notifié, précisant la classe d’exécution couverte.

    Quelle est la durée de vie d’une ossature modulaire métallique ?

    Correctement traitée en atelier et entretenue, une structure métallique dépasse généralement 50 ans de durée de vie, avec un point de vigilance particulier sur les assemblages entre modules.

    Peut on combiner ossature métallique et matériaux biosourcés à Paris ?

    Oui, l’association d’une structure porteuse métallique avec un remplissage en ossature bois ou des panneaux biosourcés est courante et permet de concilier portée et bilan carbone.

  • Chief data officer : 6 missions clés qui transforment la gouvernance des données industrielles

    Chief data officer : 6 missions clés qui transforment la gouvernance des données industrielles

    En bref :

    • Le chief data officer (CDO) pilote la gouvernance des données à l’échelle de l’entreprise, un rôle qui gagne du terrain dans l’industrie et le ferroviaire avec la généralisation du BIM et des jumeaux numériques.
    • Sur un grand projet d’infrastructure, la donnée produite par les maquettes numériques, les capteurs IoT et la maintenance prédictive représente plusieurs téraoctets par an : sans pilotage, elle devient inexploitable.
    • Le CDO industriel n’est pas un DSI bis : il travaille la qualité, la traçabilité et l’interopérabilité des données techniques, pas seulement l’infrastructure informatique.
    • Le salaire d’un CDO en France se situe généralement entre 90 000 et 160 000 euros bruts annuels selon la taille de l’organisation et le secteur.

    Une maquette BIM ferroviaire de taille moyenne génère aujourd’hui plusieurs centaines de gigaoctets de données sur la durée d’un projet, entre les modèles 3D, les nomenclatures, les rapports de collision et les flux capteurs. Sur les grands programmes d’infrastructure, ce volume grimpe rapidement au-delà du téraoctet. Face à cette masse, une fonction s’est imposée ces dix dernières années dans les organisations industrielles et ferroviaires : le chief data officer. Ce rôle, longtemps cantonné à la banque et à l’assurance, structure désormais la gouvernance des données techniques dans les grands groupes d’ingénierie.

    Chief data officer : 6 missions clés qui transforment la gouvernance des données industrielles

    Qu’est-ce qu’un chief data officer et pourquoi l’industrie s’y intéresse

    Le chief data officer est le responsable qui définit et fait appliquer la stratégie de gestion des données d’une organisation. Il ne se limite pas au stockage ou à la sécurité : il fixe les règles de qualité, de classification et d’usage des données, en lien avec les métiers. Dans l’industrie et le ferroviaire, cette fonction s’est imposée avec la multiplication des sources de données : maquettes BIM, capteurs de voie, systèmes de signalisation, historiques de maintenance.

    Contrairement à une direction des systèmes d’information classique, le périmètre du chief data officer est transversal. Il travaille avec les bureaux d’études, la maintenance, l’exploitation et la direction générale pour garantir que la donnée produite par un métier reste exploitable par un autre. Sur un projet caténaire par exemple, la donnée de conception issue de Revit doit rester cohérente avec les données de maintenance capturées des années plus tard.

    Les missions concrètes du chief data officer dans l’ingénierie

    Sur le terrain, le chief data officer industriel couvre un périmètre précis, différent de celui d’un CDO bancaire centré sur la conformité réglementaire.

    • Définir les standards de nommage et de classification des données techniques (maquettes, nomenclatures, plans).
    • Garantir l’interopérabilité entre les outils de conception (Revit, Civil 3D, Tekla, Navisworks) et les systèmes d’exploitation.
    • Superviser la qualité des données issues des capteurs IoT et de la maintenance prédictive.
    • Structurer les flux de données entre bureaux d’études, exploitants et sous-traitants.
    • Piloter la conformité RGPD sur les données personnelles collectées dans les systèmes de billettique ou de surveillance.
    • Préparer les fondations d’exploitation de l’intelligence artificielle sur les jumeaux numériques.

    À retenir : j’ai vu plusieurs projets d’infrastructure perdre des semaines à réconcilier des maquettes BIM produites par des bureaux d’études différents, faute de convention de nommage commune. Un chief data officer n’invente rien de magique : il impose en amont des règles simples et les fait respecter, ce qui évite des mois de reprise en fin de projet.

    Chief data officer et jumeau numérique : un lien direct

    Le jumeau numérique d’une infrastructure ferroviaire ou d’un site industriel ne vaut que par la qualité des données qui l’alimentent. Un modèle 3D synchronisé avec des capteurs de voie obsolètes ou mal calibrés produit des alertes de maintenance prédictive erronées, avec un coût opérationnel réel : intervention inutile, immobilisation d’équipe, perte de confiance dans l’outil.

    Le chief data officer intervient en amont de ces projets de jumeau numérique pour définir l’architecture de données : quelle source fait foi, à quelle fréquence les données sont rafraîchies, quel format d’échange est retenu (IFC, COBie ou format propriétaire). Cette gouvernance conditionne directement la fiabilité du jumeau numérique sur toute sa durée de vie, qui dépasse souvent vingt ans sur une infrastructure lourde.

    Un exemple concret sur un projet d’infrastructure ferroviaire

    Sur un chantier de rénovation de ligne, les données remontent de sources très hétérogènes : relevés topographiques, maquette Revit du génie civil, modèle Tekla de la structure métallique, capteurs de la signalisation, historiques de maintenance de la caténaire. Sans chief data officer, chaque bureau d’études conserve sa propre nomenclature et son propre format d’export, ce qui oblige l’exploitant à retraiter manuellement les données à chaque livraison.

    Avec un chief data officer en poste, un protocole d’échange est défini dès le lancement du projet : format IFC obligatoire pour les maquettes, convention de nommage commune pour les objets, fréquence de synchronisation des capteurs fixée à l’heure. Ce protocole est ensuite imposé contractuellement aux sous-traitants, ce qui évite les reprises en fin de chantier et fiabilise le jumeau numérique remis à l’exploitant à la réception.

    Ce type de gouvernance ne s’improvise pas en cours de projet. Plus elle est posée tôt, moins elle coûte cher à corriger : un changement de convention de nommage décidé en phase d’études prend quelques heures ; le même changement décidé après la mise en service peut nécessiter de reprendre plusieurs milliers d’objets dans la maquette. Sur un projet de renouvellement de voie observé récemment, un simple renommage tardif des familles d’objets Revit a mobilisé une équipe de trois techniciens pendant près de deux semaines, pour un coût largement supérieur à celui d’une convention posée dès le démarrage.

    Outils et technologies mobilisés par le chief data officer

    Le chief data officer industriel ne code pas lui-même les pipelines de données au quotidien, mais il doit comprendre suffisamment les outils pour arbitrer entre solutions. Dans l’écosystème BIM et ferroviaire, plusieurs catégories d’outils reviennent systématiquement.

    CatégorieExemples d’outilsRôle du CDO
    Modélisation 3D et BIMRevit, Civil 3D, Tekla Structures, NavisworksDéfinir les standards d’export et de nommage
    Gestion documentaire communePlateformes CDE (Common Data Environment)Choisir la plateforme et les droits d’accès
    Capteurs et IoTCapteurs de voie, de caténaire, de vibrationFixer la fréquence et le format de remontée
    Maintenance prédictiveOutils d’analyse de données et d’alerteGarantir la qualité des données d’entrée

    Le choix de la plateforme CDE (Common Data Environment) est souvent l’une des premières décisions structurantes du chief data officer sur un projet BIM. Cette plateforme centralise les maquettes et les documents partagés entre tous les intervenants ; une mauvaise configuration des droits d’accès ou des versions génère rapidement des conflits entre bureaux d’études qui travaillent sur des versions obsolètes. Sur les grands programmes ferroviaires, il est fréquent que plus de vingt entreprises différentes déposent des livrables sur la même plateforme CDE, ce qui rend la gouvernance des versions et des permissions particulièrement sensible.

    Formation et parcours pour devenir chief data officer

    Le poste de chief data officer se prépare rarement en sortie d’école. Dans l’industrie et le ferroviaire, les profils qui accèdent à cette fonction viennent généralement d’un double parcours : formation ingénieur généraliste ou data (bac+5), complétée par une spécialisation en science des données, en système d’information ou en gestion de projet BIM.

    NiveauFormation typeExpérience requise
    Bac+5École d’ingénieur généraliste, master data science ou systèmes d’informationPoste d’entrée en data engineering ou BIM manager
    Bac+5 à bac+6Mastère spécialisé gouvernance des données ou MBA data5 à 8 ans en pilotage de projets data ou BIM
    DirectionFormation continue en management et gouvernance10 ans et plus, expérience de direction de programme

    Les compétences techniques attendues incluent la maîtrise des architectures de données, une connaissance des standards BIM (IFC, normes AFNOR) et une culture réglementaire solide (RGPD, directives sectorielles). Les soft skills comptent tout autant : capacité à arbitrer entre métiers, pédagogie face à des équipes terrain peu familières des enjeux data.

    Salaire d’un chief data officer en France

    La rémunération d’un chief data officer varie fortement selon la taille de l’organisation, le secteur et la région. Dans l’industrie et le ferroviaire, les fourchettes observées restent proches des moyennes nationales constatées pour cette fonction.

    • Grand groupe industriel ou opérateur ferroviaire : entre 100 000 et 160 000 euros bruts annuels.
    • ETI industrielle avec périmètre data plus restreint : entre 80 000 et 110 000 euros bruts annuels.
    • Poste en région hors Île-de-France : rémunération généralement inférieure de 10 à 15 pour cent à un poste équivalent en région parisienne.

    Les limites du rôle de chief data officer

    Le chief data officer n’est pas une solution miracle à des problèmes organisationnels plus profonds. Sans sponsor au niveau de la direction générale, sa capacité à imposer des standards transversaux reste limitée : les bureaux d’études et les équipes d’exploitation continuent de travailler en silos si personne n’arbitre au-dessus de lui. De même, un CDO recruté tardivement, une fois les outils et les habitudes déjà ancrés, met souvent plusieurs années à corriger des pratiques historiques.

    Autre limite fréquente : la confusion avec le rôle du DSI. Sur certains organigrammes, les deux fonctions se chevauchent, ce qui génère des conflits de périmètre sur la propriété des données techniques. Une lettre de mission claire, validée par la direction, évite ce type de friction dès la prise de poste.

    Un dernier écueil observé fréquemment sur le terrain : le chief data officer se retrouve seul face à des systèmes d’information industriels vieillissants, où les données historiques n’ont jamais été structurées pour être exploitées à grande échelle. Reconstituer rétroactivement une base de données fiable sur un patrimoine ferroviaire vieux de plusieurs décennies représente un chantier à part entière, souvent sous-estimé au moment du recrutement du poste.

    Ce qui différencie un CDO industriel d’un CDO tertiaire

    Dans la banque, l’assurance ou la distribution, le chief data officer travaille surtout sur des données clients et transactionnelles : historiques d’achat, scoring, conformité RGPD. Dans l’industrie et le ferroviaire, la matière première change de nature : données géométriques issues des maquettes, données de capteurs physiques, données de maintenance liées à des équipements dont la durée de vie dépasse largement celle des systèmes informatiques qui les gèrent.

    Cette différence impose des compétences distinctes. Un CDO industriel doit comprendre les contraintes physiques du terrain, dialoguer avec des ingénieurs BIM et des techniciens de maintenance, et arbitrer sur des standards d’échange sectoriels (IFC, normes AFNOR ferroviaires) qui n’existent pas dans le même format ailleurs. Cette spécificité explique pourquoi les recrutements se font le plus souvent en interne, à partir de profils BIM manager ou responsable SI déjà familiers du secteur.

    Conclusion

    Le chief data officer occupe une place croissante dans l’industrie et le ferroviaire, portée par la multiplication des maquettes BIM, des capteurs IoT et des projets de jumeau numérique. Son rôle dépasse la technique pure : il structure la gouvernance des données entre bureaux d’études, exploitants et directions métiers. Sans mandat clair de la direction générale, ce poste reste toutefois fragile face aux silos organisationnels historiques. Pour toute organisation qui investit dans le BIM et la maintenance prédictive, anticiper cette fonction tôt dans les projets évite des années de reprise de données mal structurées.

    Questions fréquentes

    Quelle différence entre un chief data officer et un DSI ?

    Le DSI gère l’infrastructure informatique et les systèmes ; le chief data officer se concentre sur la qualité, la gouvernance et l’usage des données elles-mêmes, indépendamment des outils qui les hébergent.

    Un chief data officer est-il nécessaire dans une PME industrielle ?

    Rarement à temps plein. En dessous d’une certaine taille, la fonction est souvent portée par un responsable BIM ou un chef de projet SI qui en assume les missions de manière partielle.

    Quelles compétences techniques sont indispensables ?

    La maîtrise des standards d’échange BIM (IFC, COBie), une culture des architectures de données et une connaissance des exigences RGPD appliquées aux données industrielles et de mobilité.

    Le chief data officer intervient-il sur les projets de jumeau numérique ?

    Oui, systématiquement en amont : il définit l’architecture de données et les règles de synchronisation entre le modèle et les capteurs terrain, condition de fiabilité du jumeau sur toute sa durée de vie.

  • Logiciel logistique : choisir entre WMS, TMS et ERP sans désorganiser l’exploitation

    Logiciel logistique : choisir entre WMS, TMS et ERP sans désorganiser l’exploitation

    Un logiciel logistique doit être choisi selon les flux réels de l’entreprise : entrepôt, transport, stocks, commandes, traçabilité et pilotage financier.

    • Le WMS optimise l’entrepôt, le TMS organise le transport et l’ERP relie les opérations au reste de l’entreprise.
    • Le bon choix dépend du niveau de complexité des flux, pas de la richesse apparente des fonctionnalités.
    • Un déploiement réussi impose données propres, processus stabilisés, formation et support terrain.
    • Le ROI vient de gains mesurables : moins d’erreurs, moins de ruptures, meilleure productivité et visibilité accrue.
    Le meilleur logiciel logistique n’est pas celui qui couvre tout sur le papier, mais celui qui améliore les décisions quotidiennes sans alourdir le travail des équipes.

    Un logiciel logistique promet souvent plus de visibilité, moins d’erreurs et des flux plus rapides. Dans la pratique, le résultat dépend surtout de l’adéquation entre l’outil, les processus et la maturité de l’organisation. Une solution puissante peut devenir un frein si les données sont faibles, si les équipes ne comprennent pas les écrans ou si le projet tente de numériser un fonctionnement instable. À l’inverse, un logiciel ciblé et bien déployé peut transformer la performance d’un entrepôt, d’un service transport ou d’une chaîne d’approvisionnement complète.

    Le marché mélange plusieurs familles : WMS pour la gestion d’entrepôt, TMS pour le transport, ERP pour la gestion intégrée, modules de prévision, outils de stock, plateformes d’expédition, solutions de traçabilité et tableaux de bord décisionnels. Les frontières deviennent parfois floues. Certains ERP intègrent un module stock correct, certains WMS proposent l’expédition, certains TMS gèrent aussi la facturation transport. Le choix demande donc une analyse opérationnelle avant toute comparaison d’éditeurs.

    L’enjeu n’est pas seulement informatique. Le logiciel touche les magasiniers, préparateurs, approvisionneurs, exploitants transport, commerciaux, achats, finance, service client et direction. Il influence les priorités de picking, les délais promis, les niveaux de stock, la relation transporteur et la qualité de service. Pour cette raison, le projet doit être piloté comme une transformation métier, pas comme une simple installation technique.

    Logiciel logistique : choisir entre WMS, TMS et ERP sans désorganiser l’exploitation

    Partir des flux avant de choisir la famille logicielle

    Le bon choix commence par une cartographie des flux. Que reçoit l’entreprise ? Où stocke-t-elle ? Comment prépare-t-elle ? Quels volumes expédie-t-elle ? Les commandes sont-elles unitaires, par palettes, par colis, par lots, par température, par numéro de série ou par date limite ? Les livraisons sont-elles nationales, locales, internationales, régulières ou urgentes ? Ces réponses orientent naturellement vers le type de logiciel logistique nécessaire.

    Un WMS devient prioritaire lorsque l’entrepôt concentre les difficultés : emplacements nombreux, erreurs de préparation, ruptures fantômes, inventaires lourds, manque de traçabilité, croissance du e-commerce, multi-clients ou préparation en vagues. Il structure la réception, le rangement, le réapprovisionnement picking, la préparation, le contrôle, l’emballage et l’expédition. Son intérêt est fort lorsque l’activité exige une vision précise du stock et une productivité constante.

    Un TMS prend le relais lorsque le transport devient le principal poste d’optimisation. Il aide à choisir les transporteurs, consolider les expéditions, éditer les documents, suivre les statuts, gérer les coûts, comparer les tarifs, optimiser les tournées et contrôler la facturation. Il concerne autant les chargeurs que les distributeurs et les entreprises avec plusieurs sites. Dès que le service client dépend d’une information fiable sur les livraisons, le TMS gagne en valeur.

    L’ERP logistique joue un rôle plus transversal. Il relie stocks, achats, ventes, production, comptabilité et parfois maintenance. Il convient lorsque l’entreprise cherche une donnée unique pour piloter ses opérations. En revanche, son module logistique peut être insuffisant si l’entrepôt ou le transport demande une finesse métier élevée. Dans certains cas, la bonne architecture combine ERP, WMS et TMS plutôt que de forcer un seul outil à tout faire.

    WMS, TMS, ERP : comprendre ce que chaque outil change au quotidien

    Le WMS change principalement le travail dans l’entrepôt. Il guide les réceptions, propose des emplacements, ordonne les préparations, impose des scans, contrôle les quantités et met à jour le stock en temps réel. Son apport se voit dans la baisse des erreurs, la réduction du temps de recherche, la fiabilité des inventaires et une meilleure utilisation des surfaces. Pour un entrepôt saturé, il peut aussi aider à revoir les classes ABC, les emplacements dynamiques et les chemins de préparation.

    Le TMS change le pilotage du transport. Il centralise les commandes à expédier, compare les options, automatise l’affrètement ou l’étiquetage, suit les preuves de livraison et alerte en cas de retard. Son intérêt ne se limite pas au coût transport. Il améliore la promesse client, réduit les litiges, facilite les relances et donne une vision plus claire des performances par transporteur, zone ou type de flux.

    L’ERP logistique change la cohérence de gestion. Les commandes clients, les achats, les stocks, les factures et parfois la production reposent sur une base commune. Cela réduit les doubles saisies et les écarts entre services. Toutefois, la mise en place d’un ERP impose souvent plus de discipline. Les règles de codification, les nomenclatures, les unités, les statuts de commande et les droits utilisateurs doivent être clarifiés. Sans cette préparation, l’ERP amplifie les incohérences au lieu de les résoudre.

    Ces outils ne remplacent pas une organisation claire. Si les zones d’entrepôt sont mal identifiées, si les références sont doublonnées, si les transporteurs n’ont pas de règles de choix, ou si les équipes contournent les procédures, le logiciel ne pourra pas compenser durablement. Le numérique doit soutenir les processus, comme un logiciel de planning chantier n’est utile que si les responsabilités et les jalons sont réellement tenus.

    Critères de sélection pour éviter l’outil trop lourd ou trop limité

    Le premier critère est la couverture fonctionnelle utile. Il ne s’agit pas de cocher le plus grand nombre de modules, mais d’identifier les fonctionnalités indispensables : gestion multi-entrepôts, lots, numéros de série, dates, codes-barres, radiofréquence, inventaires tournants, EDI, transporteurs, douane, retours, cross-docking, réapprovisionnement automatique, tableaux de bord, gestion des tarifs ou portails clients. Chaque fonctionnalité doit être reliée à un problème concret.

    Le deuxième critère concerne l’intégration. Un logiciel logistique doit échanger avec l’ERP, le site e-commerce, les outils de caisse, les transporteurs, les plateformes clients, la comptabilité ou les solutions de production. Les connecteurs disponibles, les API, les formats EDI et la qualité des imports doivent être évalués tôt. Une solution excellente mais difficile à interfacer peut générer des ressaisies et des erreurs.

    L’ergonomie terrain est tout aussi décisive. Les utilisateurs logistiques travaillent souvent sous contrainte de temps. Les écrans doivent être lisibles, les terminaux adaptés, les actions courantes rapides et les messages d’erreur compréhensibles. Un outil qui exige trop de clics ou une logique obscure sera contourné. Les démonstrations doivent donc partir de scénarios réels, avec réception, préparation, annulation, rupture, retour, retard transport et inventaire.

    La scalabilité mérite aussi attention. Une entreprise peut commencer avec un entrepôt, quelques transporteurs et des flux simples, puis évoluer vers plusieurs sites, plus de références ou un volume e-commerce plus important. Le logiciel doit accompagner cette croissance sans imposer une refonte complète. Cette logique de dimensionnement se retrouve dans les projets physiques, par exemple lors du choix d’une plateforme du bâtiment capable d’absorber des usages variés.

    Déploiement : les points qui font réussir ou échouer le projet

    Le déploiement d’un logiciel logistique commence avant le paramétrage. La qualité des données conditionne le résultat : références, unités, dimensions, poids, emplacements, stocks, fournisseurs, clients, transporteurs, codes-barres, tarifs et délais. Une base imprécise provoque immédiatement des anomalies. Il faut nettoyer, dédoublonner, compléter et valider les données avec les équipes métier avant la bascule.

    Les processus doivent être décrits sans excès théorique. Comment se déroule une réception standard ? Qui valide un écart ? Quand un stock devient disponible ? Comment prioriser une commande urgente ? Que faire lorsqu’un code-barres ne passe pas ? Qui autorise une substitution ? Ces règles doivent être simples et connues. Le logiciel ne doit pas découvrir les exceptions le jour du démarrage.

    La formation doit combiner rôles et situations. Un préparateur n’a pas besoin de la même profondeur qu’un responsable logistique, un exploitant transport ou un contrôleur de gestion. Les supports doivent reprendre les écrans utilisés, les erreurs fréquentes et les gestes quotidiens. Les premières semaines demandent souvent une présence terrain renforcée. Les utilisateurs doivent pouvoir poser des questions rapidement, sinon les contournements apparaissent.

    Le calendrier doit rester réaliste. Un lancement en pleine haute saison, pendant un déménagement d’entrepôt ou lors d’un changement majeur de gamme augmente les risques. Il vaut mieux prévoir une phase pilote sur un flux, un site ou une famille de produits, puis étendre. Cette approche limite les ruptures de service et permet d’ajuster les paramètres avant généralisation.

    Calculer le ROI sans se contenter d’une promesse commerciale

    Le ROI d’un logiciel logistique se calcule à partir de gains vérifiables. Les plus fréquents concernent la productivité de préparation, la baisse des erreurs, la réduction des litiges, la diminution des ruptures, l’optimisation des stocks, la baisse du coût transport, la réduction des heures d’inventaire et l’amélioration du taux de service. Chaque gain doit être rattaché à une valeur de départ et à une méthode de mesure.

    Le coût complet doit inclure les licences, l’intégration, le paramétrage, le matériel, les terminaux, les imprimantes, les étiquettes, la formation, la maintenance, le support, les développements spécifiques et le temps interne consacré au projet. Sous-estimer l’effort interne fausse le calcul. Les responsables métier passent du temps à décrire les flux, valider les données, tester, former et accompagner les équipes.

    Certains bénéfices sont moins visibles mais stratégiques. Une meilleure traçabilité peut réduire les risques lors d’un rappel produit. Une visibilité transport fiable peut améliorer la satisfaction client. Un stock plus juste peut libérer de la trésorerie. Une donnée partagée peut accélérer les décisions commerciales. Ces gains doivent être discutés avec la direction, car ils justifient parfois un projet même si le retour purement opérationnel semble progressif.

    Le suivi après lancement reste indispensable. Les indicateurs doivent comparer l’avant et l’après : taux d’erreur, lignes préparées par heure, temps de cycle commande, stock dormant, retard transport, coût par expédition, taux de service, réclamations et temps d’inventaire. Sans suivi, le logiciel risque de devenir une dépense figée. Avec un pilotage continu, il devient un support d’amélioration, proche des démarches de performance opérationnelle comme le management Lean Manufacturing.

    Organisation interne et conduite du changement

    Un logiciel logistique modifie les habitudes. Les équipes qui géraient les priorités oralement doivent parfois suivre des ordres de mission. Les responsables qui corrigeaient les écarts après coup doivent fiabiliser les données plus tôt. Les services commerciaux peuvent perdre certaines marges de contournement, mais gagner une information plus fiable. Ces changements créent des tensions si le projet est présenté uniquement comme un outil informatique.

    La conduite du changement doit expliquer le sens opérationnel : moins de recherches inutiles, moins de litiges, moins de stress en inventaire, meilleure visibilité sur les retards, consignes plus claires et décisions plus rapides. Les utilisateurs acceptent mieux un outil lorsqu’ils voient ce qu’il résout dans leur journée. Les irritants doivent être recueillis dès les tests, puis traités avec pragmatisme.

    La gouvernance doit désigner des référents métier. Un référent entrepôt, un référent transport, un référent administration des ventes et un référent informatique peuvent arbitrer les demandes. Sans cette organisation, chaque problème devient une demande urgente adressée à l’éditeur. Les référents filtrent, priorisent et transmettent les sujets réellement structurants.

    Enfin, il faut accepter une phase de stabilisation. Les premiers jours révèlent souvent des cas oubliés, des données incomplètes ou des règles à ajuster. Ce n’est pas nécessairement un échec. Le projet réussit lorsque les anomalies sont traitées vite, documentées et transformées en règles durables. La maturité vient avec l’usage, à condition que le pilotage reste actif après le démarrage.

    Questions fréquentes

    Quelle différence entre WMS et TMS ?

    Le WMS pilote l’entrepôt : réception, stockage, préparation, inventaire et expédition. Le TMS pilote le transport : choix des transporteurs, tarifs, tournées, suivi, documents et preuves de livraison. Les deux peuvent être complémentaires.

    Un ERP suffit-il pour gérer la logistique ?

    Un ERP peut suffire pour des flux simples, avec peu d’emplacements et une complexité transport limitée. Lorsque l’entrepôt, la traçabilité ou le transport deviennent critiques, un WMS ou un TMS spécialisé apporte souvent plus de précision.

    Combien de temps prévoir pour déployer un logiciel logistique ?

    La durée dépend du périmètre, des interfaces, des données et du nombre de sites. Un projet ciblé peut prendre quelques mois. Un déploiement multi-sites avec WMS, TMS et ERP demande souvent une préparation plus longue et une phase pilote.

    Quels indicateurs suivre après le lancement ?

    Les indicateurs utiles sont le taux d’erreur de préparation, le taux de service, le temps de cycle commande, la productivité, la fiabilité du stock, le coût transport, les retards, les litiges et le respect des délais de livraison.

    Faut-il choisir une solution SaaS ou installée sur site ?

    Le SaaS facilite les mises à jour, l’accès distant et le démarrage. Une installation sur site peut convenir à des contraintes spécifiques de sécurité, d’intégration ou de disponibilité réseau. Le choix doit être validé avec l’informatique et les métiers.

  • Téléphone pour chantier : choisir un mobile robuste, fiable et utile sur le terrain

    Téléphone pour chantier : choisir un mobile robuste, fiable et utile sur le terrain

    Un telephone pour chantier doit rester opérationnel quand la poussière, les chocs, la pluie, les gants, les longues journées et les urgences mettent un mobile classique en défaut.

    • La priorité n’est pas seulement la solidité, mais la continuité de communication entre équipes.
    • Les indices IP, la résistance aux chutes, l’autonomie et la lisibilité de l’écran doivent être évalués ensemble.
    • Un bon choix réduit les pertes de temps, les appareils cassés et les risques liés aux consignes mal transmises.
    • La flotte doit être pensée avec la recharge, les accessoires, la maintenance et les usages métier.

    Le bon téléphone de chantier est celui qui reste simple à utiliser, assez robuste pour survivre au terrain et assez fiable pour sécuriser les échanges au moment critique.

    Sur un chantier, le téléphone n’est plus un simple outil de confort. Il sert à appeler un conducteur de travaux, envoyer une photo de réserve, vérifier un plan, confirmer une livraison, prévenir d’un danger, pointer une présence ou garder la trace d’une décision. Quand il tombe, prend la poussière, manque de batterie ou capte mal, c’est toute une chaîne d’information qui ralentit.

    Un telephone pour chantier doit donc répondre à une logique professionnelle. Il ne suffit pas d’acheter le modèle le plus massif ou le plus cher. Le bon appareil dépend du type d’équipe, de la durée des postes, de la fréquence des appels, des applications utilisées, de l’exposition à l’eau, du travail en hauteur, du port de gants et du niveau de suivi attendu. Un artisan isolé, un chef d’équipe gros œuvre et une société multisites n’ont pas les mêmes besoins.

    Le choix devient plus pertinent quand il est relié à l’organisation globale du chantier. Les équipes qui utilisent déjà un logiciel de planning chantier ont besoin d’un mobile capable d’afficher correctement les tâches, les pièces jointes et les photos. Celles qui gèrent beaucoup d’approvisionnements gagnent à relier le téléphone aux habitudes décrites autour de la plateforme du bâtiment. Sur site, l’appareil rejoint aussi les équipements provisoires, comme le coffret chantier, qui conditionnent la recharge et la continuité de service.

    Téléphone pour chantier : choisir un mobile robuste, fiable et utile sur le terrain

    Pourquoi un téléphone classique atteint vite ses limites sur chantier

    Un smartphone grand public peut fonctionner quelques jours sur chantier, puis montrer ses faiblesses. Une chute depuis une poche, un choc contre une règle métallique, une projection de laitance, une pluie fine, de la poussière de découpe ou un écran utilisé avec des gants suffisent à compliquer son usage. Même protégé par une coque, il reste souvent fragile au niveau des connecteurs, de l’écran et des boutons.

    Le problème principal n’est pas seulement la casse. C’est l’interruption. Un téléphone hors service au mauvais moment empêche de joindre une équipe, de confirmer une livraison de béton, de transmettre une photo d’ouvrage, ou de signaler une zone dangereuse. Cette perte de lien peut créer un retard, une erreur de pose ou une consigne orale mal comprise.

    Les chantiers modernes reposent de plus en plus sur les échanges rapides. Photos géolocalisées, messages de groupe, documents PDF, applications de pointage, plans partagés et comptes rendus visuels font partie du quotidien. Le téléphone devient une passerelle entre le bureau, le dépôt, le fournisseur et le terrain. Un appareil mal adapté crée des frictions à chaque étape.

    Il faut aussi tenir compte des conditions humaines. Les compagnons ont parfois les mains sales, froides ou gantées. Ils travaillent sous forte luminosité, dans le bruit, en déplacement permanent. Un téléphone trop fin, trop glissant ou illisible en plein soleil perd son intérêt. La robustesse doit donc aller avec une vraie facilité d’utilisation.

    Les critères de robustesse à contrôler avant l’achat

    Le premier repère est l’indice IP. Un téléphone certifié IP68 indique une protection élevée contre la poussière et l’immersion temporaire, selon les conditions prévues par le fabricant. IP69K ajoute une résistance à des projections d’eau à haute pression et à température élevée dans certains contextes. Pour un chantier exposé à la pluie, aux poussières minérales ou au nettoyage fréquent, ces indications sont utiles, mais elles ne remplacent pas la lecture de la fiche technique.

    La résistance aux chutes doit être étudiée avec autant d’attention. Certains modèles annoncent une résistance depuis 1,2 m, 1,5 m ou plus, souvent sur une surface définie. Sur le terrain, une chute sur gravats ou sur arête métallique peut être plus sévère qu’un test standardisé. Les coins renforcés, l’écran protégé, le châssis rigide et la présence d’un rebord autour de la dalle tactile comptent beaucoup.

    La norme militaire souvent mentionnée dans les fiches produit donne un signal, mais elle ne doit pas devenir un argument unique. Deux téléphones peuvent afficher une promesse de robustesse similaire avec des comportements très différents au quotidien. Il faut regarder la qualité des boutons, la protection du port de charge, la disponibilité des pièces et la solidité de l’écran.

    La température d’utilisation est un autre critère sous-estimé. Un téléphone laissé dans un véhicule en été, utilisé dehors en hiver ou posé près d’une zone humide peut perdre en autonomie ou se mettre en sécurité. Pour les métiers exposés, il est préférable de choisir un modèle prévu pour une plage de fonctionnement large.

    Enfin, la robustesse concerne aussi les accessoires. Une dragonne, un clip ceinture, une coque compatible, un verre renforcé, un support véhicule ou une station de charge peuvent éviter plus de dégâts qu’une fiche technique impressionnante. Un téléphone de chantier n’est pas un objet isolé, mais un poste mobile de travail.

    Communication d’équipe, sécurité et traçabilité au quotidien

    Le téléphone doit d’abord permettre d’être joint vite. Sur un site bruyant, une sonnerie faible ou des vibrations insuffisantes passent inaperçues. Les modèles adaptés au terrain proposent souvent un haut-parleur puissant, une bonne accroche réseau, une double SIM ou une compatibilité avec des services de communication professionnelle. Ces détails comptent quand plusieurs entreprises interviennent en même temps.

    Pour la sécurité, la fonction appel reste essentielle. Un chef d’équipe doit pouvoir joindre un conducteur de travaux, un grutier, un livreur ou un responsable sécurité sans chercher un numéro pendant plusieurs minutes. Les contacts favoris, les boutons programmables et les raccourcis d’urgence peuvent aider. Certains appareils disposent d’un bouton physique configurable pour l’appel d’urgence, l’ouverture d’une application ou l’activation de la lampe.

    La photo est aussi devenue un outil de preuve. Elle permet de documenter un support avant intervention, de signaler un défaut, de vérifier une réservation ou d’envoyer l’état d’une livraison. Un capteur photo correct, une mise au point rapide et un stockage suffisant évitent les images floues ou perdues. Ce point compte particulièrement pour les équipes qui suivent les réserves, les avancements ou les contrôles qualité.

    La traçabilité dépend ensuite des applications utilisées. Un mobile professionnel doit pouvoir faire tourner les outils de messagerie, les applications de gestion de chantier, les plans, les formulaires et parfois les solutions de pointage. Un modèle trop limité en mémoire ralentira vite. Il vaut mieux choisir un appareil stable, mis à jour et compatible avec les logiciels internes que rechercher uniquement la fiche la plus spectaculaire.

    L’intérêt est encore plus visible sur les chantiers où les étapes techniques doivent être validées sans retard. Une photo d’un ferraillage, d’une réservation ou d’une arrivée électrique envoyée au bon moment évite une reprise. De la même manière, la lecture d’un planning sur mobile complète efficacement une organisation déjà structurée par un outil numérique.

    Autonomie, recharge et continuité de service sur une journée longue

    L’autonomie est souvent le critère qui sépare un téléphone confortable d’un téléphone réellement utile. Sur chantier, l’appareil peut servir toute la journée avec appels, photos, réseau mobile, GPS, messagerie et consultation de documents. Une batterie importante est donc un avantage, mais elle doit être évaluée selon l’usage réel. Un appareil très robuste mais trop lourd peut gêner ceux qui le gardent en poche toute la journée.

    La capacité exprimée en mAh donne une indication, sans suffire. La qualité de l’écran, la gestion du réseau, l’optimisation logicielle et l’âge de la batterie influencent fortement la tenue. Pour une équipe qui commence tôt, se déplace beaucoup et termine tard, il faut viser une marge confortable. Un téléphone qui finit à 5 % chaque soir finira par tomber en panne au mauvais moment.

    La recharge doit être organisée comme un besoin de chantier. Les compagnons peuvent utiliser une base au dépôt, une station collective dans le bungalow, une prise sécurisée, une batterie externe ou un chargeur véhicule. Le sujet rejoint l’alimentation provisoire et les zones de vie. Un parc de téléphones mal rechargé crée les mêmes problèmes qu’un outillage sans batterie.

    Il faut aussi regarder le connecteur. Un port USB protégé par un cache peut améliorer l’étanchéité, mais le cache doit rester solide. La recharge sans fil peut limiter l’usure du port sur certains modèles, à condition que les supports soient adaptés. Pour une flotte, des chargeurs identiques et clairement affectés réduisent les pertes et les mélanges.

    La continuité de service suppose parfois un appareil de secours. Dans les petites structures, un ancien téléphone robuste peut être gardé au dépôt avec les applications essentielles. Dans les entreprises plus organisées, la gestion de flotte permet de remplacer rapidement un appareil cassé, perdu ou bloqué. Le téléphone doit être considéré comme un maillon de production, pas comme un consommable improvisé.

    Ergonomie terrain et compatibilité avec les usages métier

    Un téléphone pour chantier doit rester utilisable avec des gestes simples. Les gros boutons physiques, le déverrouillage fiable, la lisibilité au soleil et la prise en main antidérapante font une vraie différence. Sur un échafaudage, dans une tranchée ou près d’une zone de stockage, personne ne veut manipuler un appareil fragile avec précaution excessive.

    L’écran doit être assez grand pour consulter un plan ou une photo, mais pas au point de gêner le port en poche. Les modèles très volumineux rassurent par leur présence, toutefois ils peuvent être oubliés dans le véhicule si leur poids devient pénible. Le bon format dépend donc du métier. Un conducteur de travaux peut préférer un grand écran, tandis qu’un compagnon privilégiera un mobile plus compact et accroché à la ceinture.

    La compatibilité avec les gants est un point concret. Certains écrans réagissent mieux que d’autres, et quelques modèles proposent un mode gant. C’est utile en hiver, en manutention ou dans les métiers où l’on évite de retirer ses protections. La reconnaissance faciale peut aussi être moins pratique avec casque, lunettes ou masque. Un code simple, une empreinte bien placée ou un bouton physique peuvent être plus fiables.

    Les usages métier imposent parfois des fonctions spécifiques. NFC pour badger ou lire une étiquette, GPS pour localiser une intervention, lampe puissante, radio, double SIM, talkie via application, lecteur de QR code, partage de connexion pour tablette ou compatibilité avec une solution de gestion de parc. Ces fonctions doivent être hiérarchisées. Acheter une option rarement utilisée n’a pas de sens si l’appareil manque d’autonomie ou de fiabilité réseau.

    Le téléphone doit aussi s’insérer dans les procédures existantes. Une entreprise qui suit déjà ses approvisionnements, ses plannings et ses rapports avec des outils numériques a intérêt à standardiser les modèles. Cela simplifie la formation, le support interne et les consignes. Le mobile devient alors une extension du poste de travail, au même titre que les équipements de mesure ou les documents de chantier.

    Budget, flotte et maintenance : raisonner en coût global

    Comparer uniquement le prix d’achat conduit souvent à un mauvais arbitrage. Un téléphone classique moins cher peut coûter plus cher s’il casse deux fois par an, s’il impose des arrêts, ou s’il oblige les équipes à contourner les procédures. Le coût global comprend l’achat, la protection, les accessoires, la configuration, les réparations, les pertes de temps et la durée de vie.

    Pour une petite équipe, le choix peut se faire appareil par appareil, en tenant compte du métier de chaque utilisateur. Pour une entreprise avec plusieurs conducteurs ou chefs d’équipe, il devient utile de définir deux ou trois profils : mobile compact pour compagnons, smartphone robuste complet pour encadrants, appareil de secours pour le dépôt. Cette approche évite les achats dispersés et facilite le remplacement.

    La maintenance doit être anticipée. Il faut savoir qui configure l’appareil, qui installe les applications, comment sont sauvegardées les photos, comment bloquer un téléphone perdu et comment récupérer les données. Même un téléphone très solide peut être volé, oublié ou endommagé. Sans règle simple, chaque incident devient une perte de temps.

    Les mises à jour logicielles méritent aussi attention. Un appareil ancien ou mal suivi peut poser des problèmes de sécurité, de compatibilité applicative ou de performance. Pour les usages professionnels, il vaut mieux un modèle durablement maintenu qu’un téléphone spectaculaire mais vite abandonné. La stabilité logicielle compte autant que le blindage physique.

    La décision finale doit croiser le terrain et le bureau. Les utilisateurs savent ce qui casse, ce qui gêne et ce qui manque. Les responsables savent quelles applications doivent fonctionner, quelles données doivent être protégées et quel budget peut être engagé. Un test de quelques semaines avec deux modèles peut éviter une erreur sur toute une flotte.

    Questions fréquentes

    Quel indice IP choisir pour un téléphone de chantier ?

    Un indice IP68 est généralement pertinent pour un usage exposé à la poussière et à l’humidité. IP69K peut être utile si le téléphone risque de subir des projections puissantes ou des nettoyages fréquents. Il faut tout de même vérifier les conditions exactes prévues par le fabricant.

    Un smartphone robuste remplace-t-il un talkie-walkie ?

    Pas toujours. Un téléphone robuste peut gérer des appels et des applications de communication instantanée, mais un talkie reste parfois plus adapté aux échanges très courts, aux zones sans réseau ou aux consignes de sécurité propres au site. Les deux solutions peuvent coexister.

    Faut-il privilégier l’autonomie ou le poids ?

    Il faut trouver un équilibre. Une grosse batterie rassure, mais un appareil trop lourd sera moins porté et moins utilisé. Pour un chef d’équipe très mobile, une bonne autonomie avec recharge organisée est souvent préférable à un téléphone énorme oublié dans le véhicule.

    Combien de liens prévoir avec les outils numériques du chantier ?

    Le téléphone doit au minimum permettre les appels, les photos, la messagerie et l’accès aux documents courants. S’il est relié au planning, au suivi d’approvisionnement et aux formulaires qualité, il devient un vrai support de pilotage terrain.

    Comment éviter la casse répétée des téléphones sur chantier ?

    Il faut combiner appareil robuste, protection adaptée, dragonne ou clip, règles de recharge, stockage hors zones à risque et sensibilisation des utilisateurs. La solidité du mobile aide, mais les habitudes de terrain restent déterminantes.

  • Btp-chantier.fr gestion de chantier : structurer le pilotage BTP avec méthode

    Btp-chantier.fr gestion de chantier : structurer le pilotage BTP avec méthode

    Btp-chantier.fr gestion de chantier renvoie à un besoin très concret des professionnels du bâtiment : mieux piloter les délais, les équipes, les documents et les décisions terrain. Un bon dispositif ne remplace pas l’expérience du conducteur de travaux, il la rend plus visible, plus partageable et plus fiable.

    • Le planning doit relier objectifs, ressources, contraintes et aléas.
    • Le suivi de chantier gagne en valeur quand les informations sont centralisées.
    • Les documents techniques doivent rester accessibles, datés et cohérents.
    • La coordination entre bureau, terrain, clients et sous-traitants conditionne la rentabilité.
    Une gestion de chantier BTP efficace repose sur une chaîne simple : préparer, planifier, suivre, documenter, arbitrer et capitaliser. Les outils numériques ne sont utiles que s’ils servent cette méthode.

    Btp-chantier.fr gestion de chantier évoque un sujet central pour les entreprises du bâtiment : comment garder la maîtrise d’une opération lorsque les équipes, les fournitures, les aléas météo, les sous-traitants et les exigences clients avancent en même temps. Le chantier n’est jamais une ligne droite. Il se construit par décisions successives, ajustements, contrôles et transmissions d’informations. Une méthode claire réduit les pertes de temps et limite les malentendus.

    Pour un acteur professionnel comme ALP2M, habitué aux problématiques techniques, industrielles et de conception, la gestion de chantier ne se limite pas à un planning affiché au mur. Elle touche la préparation, la coordination, la traçabilité documentaire, l’approvisionnement, la sécurité, la qualité d’exécution et le retour d’expérience. Un logiciel ou un site de suivi peut aider, mais seulement si les usages sont définis avant de choisir l’outil.

    Le bon angle consiste donc à partir du terrain. Les compagnons ont besoin d’informations fiables, le conducteur de travaux a besoin d’indicateurs exploitables, la direction a besoin de visibilité, le client a besoin de confiance. Quand ces besoins ne sont pas alignés, le chantier accumule les appels, les versions contradictoires et les décisions prises trop tard. Le dossier sur le logiciel de planning chantier complète cette réflexion en détaillant les critères d’un outil vraiment utile.

    Btp-chantier.fr gestion de chantier : structurer le pilotage BTP avec méthode

    Clarifier le périmètre avant de parler logiciel

    La première erreur en gestion de chantier consiste à chercher un outil avant d’avoir clarifié le périmètre. Un chantier de rénovation occupée, une opération de gros œuvre, une extension industrielle ou un lot technique ne demandent pas la même granularité. Certains projets exigent un suivi quotidien très fin. D’autres ont surtout besoin de jalons solides, de comptes rendus fiables et d’un circuit de validation fluide.

    Le périmètre doit préciser les lots concernés, les intervenants, les responsabilités, les livrables, les dates clés et les contraintes connues. Cette étape paraît administrative, mais elle évite des désaccords coûteux. Qui valide une modification ? Qui reçoit les plans à jour ? Qui signale un retard d’approvisionnement ? Qui arbitre une intervention non prévue ? Sans réponses explicites, le chantier fonctionne au cas par cas, ce qui fragilise l’organisation.

    Un site ou logiciel de gestion de chantier peut ensuite traduire ce périmètre en espaces de travail, tâches, documents, droits d’accès et notifications. L’objectif n’est pas de tout numériser par principe. Il s’agit de mettre l’information au bon endroit, dans un format compréhensible, avec une responsabilité associée. La technologie doit réduire le bruit, pas l’amplifier.

    Construire un planning exploitable par le terrain

    Un planning chantier n’a de valeur que s’il peut être lu, compris et utilisé par ceux qui exécutent les travaux. Un diagramme très détaillé mais jamais consulté devient un document de façade. À l’inverse, un planning trop simplifié masque les dépendances critiques. La bonne approche consiste à articuler plusieurs niveaux : vision globale, jalons contractuels, séquences par lot et tâches opérationnelles à court terme.

    Le planning doit intégrer les contraintes réelles : délais de livraison, disponibilité des engins, coactivité, accès, météo, contrôles, temps de séchage, validations client et passages obligés. Une dalle, une charpente, une étanchéité ou une intervention réseaux ne se déplacent pas comme de simples blocs dans un calendrier. Chaque décision a des conséquences sur la suite.

    Le suivi hebdomadaire reste un rythme pertinent pour beaucoup d’opérations. Il permet de comparer prévu et réalisé, d’identifier les écarts et de fixer des actions correctives. Sur les chantiers sensibles, un point quotidien court peut être nécessaire, mais il doit rester orienté vers les décisions : ce qui bloque, ce qui change, ce qui doit être fait avant demain. Un compte rendu trop long et non lu ne protège personne.

    Les sujets d’alimentation provisoire et d’installation influencent directement le planning. Le guide sur le coffret chantier illustre bien ce lien entre préparation technique et continuité des opérations. Un détail oublié en amont peut ralentir plusieurs corps d’état.

    Centraliser le suivi sans déconnecter les équipes

    Le suivi de chantier devient plus fiable lorsque les informations sont centralisées. Photos datées, avancement par zone, réserves, incidents, livraisons, demandes de validation et comptes rendus doivent être retrouvables rapidement. La centralisation évite les pertes dans les fils de messages, les fichiers renommés à la hâte et les décisions transmises oralement sans trace.

    La difficulté tient au niveau d’effort demandé aux équipes. Si l’outil impose trop de saisie, il sera contourné. Si la saisie est trop libre, les données deviendront incohérentes. Il faut donc définir quelques champs essentiels : date, zone, lot, statut, responsable, priorité, pièce jointe et commentaire court. Cette structure suffit souvent à transformer un suivi dispersé en tableau de bord exploitable.

    Pour le conducteur de travaux, la centralisation apporte une vision dynamique. Il peut repérer les points bloquants, relancer les bons interlocuteurs et justifier ses arbitrages. Pour la direction, elle donne une lecture de la charge, des écarts et des risques. Pour le client, elle peut renforcer la confiance si les informations partagées sont sélectionnées, compréhensibles et régulières.

    La centralisation ne doit pas supprimer le contact terrain. Un chantier se comprend aussi en marchant, en observant les interfaces, en parlant aux compagnons et en voyant les contraintes physiques. Le numérique sert à mémoriser et coordonner, pas à remplacer l’œil technique.

    Maîtriser les documents, versions et validations

    La gestion documentaire est l’un des points les plus sous-estimés du BTP. Plans, CCTP, fiches techniques, notices, procès-verbaux, demandes d’agrément, comptes rendus et photos peuvent exister en plusieurs versions. Une mauvaise version utilisée au mauvais moment peut provoquer une reprise, un retard ou une contestation. La rigueur documentaire n’est donc pas un luxe, c’est une protection opérationnelle.

    Chaque document important doit avoir une date, un statut et un propriétaire. Validé, en attente, remplacé, refusé, à transmettre : ces statuts simples évitent beaucoup d’ambiguïtés. Les plans doivent être accessibles aux personnes concernées, mais les droits de modification doivent rester maîtrisés. Un outil de gestion de chantier pertinent garde l’historique et permet de retrouver qui a ajouté quoi, quand et pourquoi.

    Les validations doivent également être cadrées. Une demande envoyée sans délai de réponse peut rester bloquée. Une validation verbale peut être oubliée. Une réserve mal décrite peut être interprétée différemment par chaque partie. Formaliser ne signifie pas alourdir. Cela signifie écrire juste assez pour sécuriser la décision.

    Cette logique rejoint les sujets de conception et de préparation technique. Le contenu sur la VRD montre par exemple combien les interfaces et les documents conditionnent la réussite d’un projet. Les réseaux, accès, pentes et contraintes de terrain imposent une coordination documentaire précise.

    Coordonner sous-traitants, achats et ressources

    La coordination chantier repose sur une vérité simple : un retard isolé peut produire une chaîne d’effets. Si un support n’est pas prêt, le lot suivant décale son intervention. Si un matériau manque, l’équipe présente ne peut pas produire. Si un accès est encombré, une livraison perturbe toute la journée. La gestion de chantier doit donc relier planning, achats, ressources humaines et logistique.

    Les sous-traitants ont besoin d’informations claires : date d’intervention, zone, prérequis, documents, accès, contraintes sécurité et interlocuteur. Trop souvent, les échanges se limitent à confirmer une présence sans vérifier les conditions de réussite. Un bon pilotage pose la question en amont : tout sera-t-il réellement prêt pour que l’intervention produise de la valeur ?

    Les achats doivent être suivis avec la même précision. Commander ne suffit pas. Il faut connaître la date promise, le lieu de livraison, le responsable de réception, les conditions de stockage et l’impact d’un retard. Pour les matériaux lourds ou encombrants, l’anticipation logistique devient essentielle. Un chantier propre et bien approvisionné gagne souvent en productivité, en sécurité et en qualité.

    Les ressources internes doivent enfin être arbitrées selon les priorités. Mettre la meilleure équipe au mauvais moment ne résout pas un problème de préparation. La coordination vise à placer les bonnes compétences au bon endroit, lorsque les supports, documents et matériels sont prêts. C’est cette synchronisation qui fait la différence entre activité apparente et avancement réel.

    Suivre coûts, écarts et décisions avec des indicateurs utiles

    La rentabilité d’un chantier se joue souvent avant que l’écart financier ne soit visible dans la comptabilité. Des heures improductives, des reprises, des attentes de livraison, des déplacements inutiles ou des arbitrages tardifs consomment la marge progressivement. Un système de gestion de chantier doit donc faire remonter les signaux faibles assez tôt.

    Les indicateurs doivent rester peu nombreux. Avancement prévu et réalisé, heures consommées, reste à faire, réserves ouvertes, décisions en attente, livraisons critiques et écarts budgétaires suffisent déjà à piloter beaucoup de situations. Un tableau de bord saturé de chiffres perd son intérêt si personne ne sait quelle action déclencher.

    La qualité des commentaires compte autant que les chiffres. Écrire qu’une tâche est en retard n’aide pas beaucoup. Préciser qu’elle dépend d’une validation client, d’un support non conforme ou d’un matériau absent permet d’agir. Le suivi doit transformer un constat en décision possible.

    Pour ALP2M, cette logique rejoint les approches industrielles : mesurer pour piloter, mais mesurer utile. Le chantier n’est pas une usine, pourtant il gagne à adopter certains réflexes de production : flux maîtrisés, qualité à la source, réduction des gaspillages et retour d’expérience. Les méthodes ne doivent pas rigidifier le terrain, elles doivent lui donner une meilleure capacité de réaction.

    Choisir un outil adapté plutôt qu’une solution surdimensionnée

    Le marché propose de nombreux outils de gestion de chantier : plateformes web, applications mobiles, logiciels de planning, espaces documentaires, solutions de suivi photo ou modules intégrés à un ERP. Le meilleur choix dépend du niveau de maturité de l’entreprise, de la taille des projets, du nombre d’utilisateurs et des processus déjà en place.

    Une petite structure peut gagner beaucoup avec un outil simple, mobile et bien adopté. Une entreprise plus structurée aura besoin d’intégrations avec les achats, la facturation, les ressources et la gestion documentaire. Dans tous les cas, l’ergonomie terrain reste décisive. Si les équipes ne saisissent pas les informations au bon moment, le tableau de bord sera faux, même avec une technologie coûteuse.

    Les critères de choix doivent inclure la facilité de prise en main, la gestion des droits, l’accès hors bureau, l’export des données, la traçabilité, la qualité du support et la compatibilité avec les méthodes internes. Il faut aussi prévoir une phase pilote. Tester l’outil sur un chantier réel, avec un périmètre limité, permet d’identifier les irritants avant un déploiement plus large.

    Un outil adapté doit rendre le chantier plus lisible. Il doit aider à savoir ce qui est prévu, ce qui est fait, ce qui bloque, qui décide et quelle version fait foi. Si ces cinq réponses deviennent plus rapides, le système apporte déjà une valeur concrète.

    Questions fréquentes

    Btp-chantier.fr gestion de chantier désigne-t-il forcément un logiciel ?

    Pas uniquement. L’expression renvoie surtout à un besoin de pilotage BTP : organiser les tâches, suivre l’avancement, gérer les documents et coordonner les intervenants. Un logiciel peut soutenir cette méthode, mais il ne remplace pas les règles de fonctionnement.

    Quels sont les documents essentiels à suivre sur un chantier ?

    Les plans à jour, CCTP, fiches techniques, comptes rendus, photos, demandes de validation, réserves, bons de livraison et documents sécurité font partie des pièces clés. Leur version, leur date et leur statut doivent être maîtrisés.

    Comment éviter qu’un outil de chantier soit abandonné par les équipes ?

    Il faut limiter la saisie aux informations utiles, former les utilisateurs, tester sur un chantier pilote et montrer rapidement le bénéfice terrain. Un outil trop complexe ou déconnecté des habitudes sera contourné.

    Quels indicateurs suivre en priorité ?

    L’avancement prévu et réalisé, les décisions en attente, les réserves, les livraisons critiques, les heures consommées et les écarts de budget offrent une base solide. Chaque indicateur doit conduire à une action possible.

    Pourquoi la coordination est-elle si importante en BTP ?

    Parce que les lots dépendent les uns des autres. Un support non prêt, une livraison tardive ou une validation absente peut bloquer plusieurs équipes. La coordination réduit les temps morts et protège la marge du chantier.