En bref :
- Le cerclage métallique stabilise et sécurise des charges lourdes ou volumineuses pour le stockage et le transport, avec des feuillards en acier capables de résister à plusieurs centaines de kilos de tension.
- Deux familles d’outillage dominent : le cerclage manuel pour les volumes ponctuels, le cerclage semi-automatique ou automatique pour les cadences industrielles.
- Le choix du feuillard (largeur, épaisseur, finition) dépend directement du poids et de la nature de la charge à cercler.
- Une tension mal calibrée est la première cause de rupture de cerclage en usage industriel, avant même la qualité du feuillard.
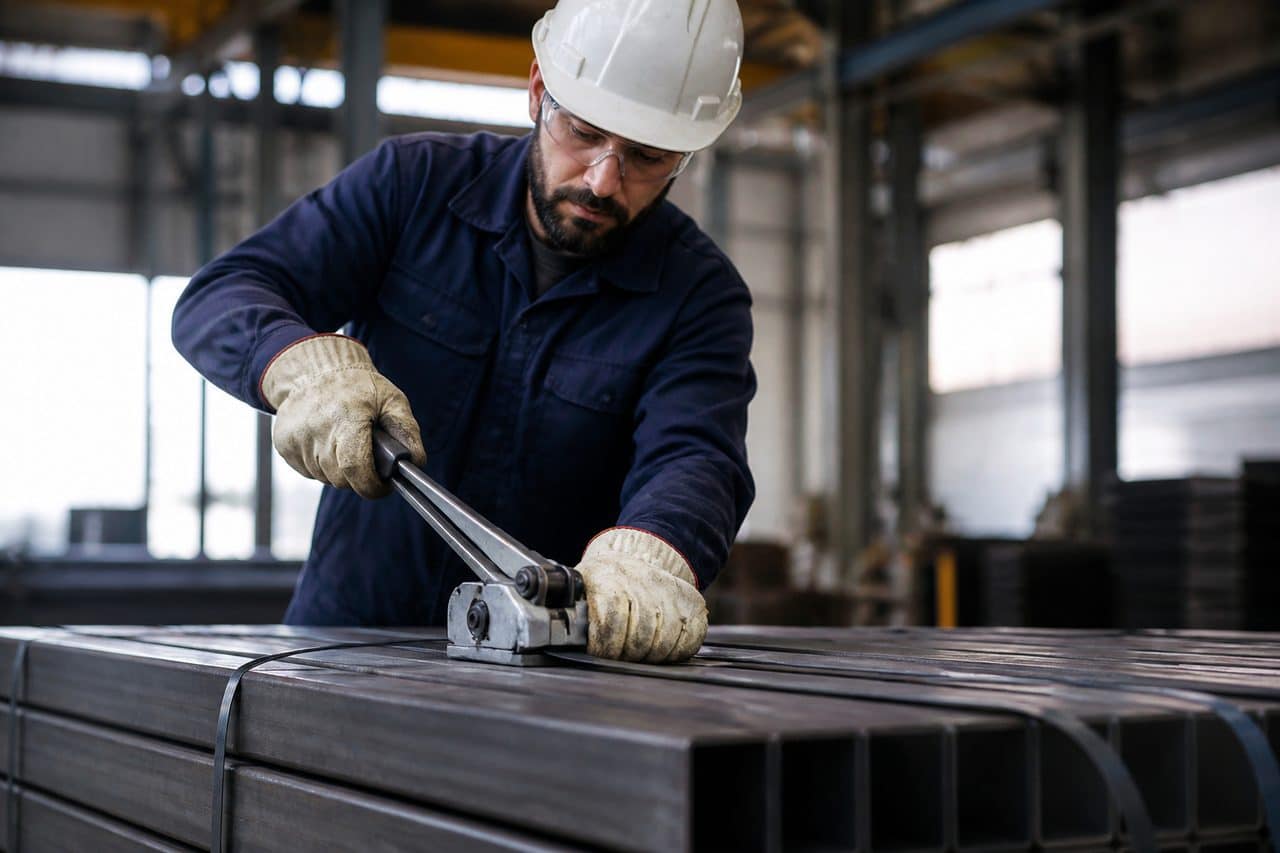
Une palette de charpente métallique ou de profilés acier qui se déplace de quelques centimètres pendant un transport routier suffit à déséquilibrer un chargement entier. Le cerclage métallique existe pour éviter ce type d’incident : il maintient une charge compacte et solidaire, du poste de production jusqu’à la livraison finale. Contrairement au cerclage plastique, réservé aux charges légères, le cerclage métallique reste incontournable dès que la charge dépasse plusieurs centaines de kilos ou présente des arêtes vives.

Dans quels cas utiliser le cerclage métallique plutôt que le plastique
Le choix entre cerclage métallique et cerclage plastique (polypropylène ou polyester) dépend de trois critères : le poids de la charge, la résistance à la traction requise et les conditions de stockage. Le cerclage métallique s’impose pour les charges lourdes, les bobines d’acier, les profilés métalliques ou les charges présentant des arêtes coupantes susceptibles de trancher un feuillard plastique.
Il reste également privilégié pour un stockage extérieur prolongé, car il résiste mieux aux UV et aux variations de température que certains feuillards plastiques bas de gamme. En revanche, sur des charges légères et régulières en environnement contrôlé, le cerclage plastique reste souvent plus économique et plus simple à mettre en œuvre.
Les deux familles d’outillage de cerclage métallique
| Type d’outillage | Usage type | Cadence |
|---|---|---|
| Cerclage manuel (tendeur à cliquet ou pneumatique) | Volumes ponctuels, expéditions variées | Faible, quelques cerclages par heure |
| Cerclage semi-automatique | Lignes de conditionnement avec poste dédié | Moyenne à élevée, tension et coupe automatisées |
| Cerclage automatique intégré | Chaînes industrielles à haute cadence | Élevée, cycle complet automatisé |
Sur un site logistique traitant des volumes variables, l’outillage manuel reste souvent suffisant. Une ligne de production dédiée au cerclage systématique de profilés ou de bobines justifie en revanche l’investissement dans un poste semi-automatique, qui réduit la fatigue de l’opérateur et homogénéise la tension appliquée sur chaque cerclage. Les tendeurs pneumatiques, intermédiaires entre le manuel pur et le semi-automatique, gagnent également du terrain sur les sites qui traitent quelques dizaines de cerclages par jour : ils reprennent l’effort de tension à l’air comprimé tout en laissant l’opérateur positionner et guider le feuillard, ce qui limite la fatigue sans nécessiter l’investissement complet d’un poste automatisé.
Choisir le bon feuillard métallique
Le feuillard, ou collier de cerclage, se décline en plusieurs largeurs et épaisseurs selon la charge à sécuriser. Un mauvais dimensionnement du feuillard reste l’une des causes les plus fréquentes de rupture en usage industriel. À titre indicatif, un feuillard de 19 mm d’épaisseur 0,5 mm supporte une tension de rupture de l’ordre de 800 à 900 kg, contre plus de 1500 kg pour un feuillard de 32 mm en 0,8 mm d’épaisseur, un écart qui justifie de ne jamais sous dimensionner la largeur pour de simples raisons de coût matière.
- Largeur du feuillard, généralement entre 13 et 32 mm selon la charge et le nombre de cerclages posés.
- Épaisseur, qui détermine directement la résistance à la rupture du feuillard.
- Finition brute ou peinte, à adapter aux conditions de stockage extérieur ou intérieur.
- Type de jonction (agrafe métallique, soudure ou boucle), qui conditionne la solidité du point de fermeture.
À retenir : sur les sites industriels que j’ai suivis, la rupture de cerclage provient plus souvent d’une tension mal calibrée que d’un feuillard sous dimensionné. Un feuillard trop tendu sur une charge qui se tasse légèrement pendant le transport finit par céder au premier choc, alors qu’une tension correctement réglée dès le départ absorbe ces micro mouvements sans casser.
Étapes d’un cerclage métallique bien réalisé
La qualité d’un cerclage métallique dépend autant de la méthode que du matériel utilisé. La démarche suivante s’applique aussi bien en manuel qu’en semi-automatique.
- Positionner le feuillard en respectant un espacement régulier entre chaque cerclage sur la charge.
- Protéger les arêtes vives avec des cornières de protection pour éviter que le feuillard ne s’enfonce dans la charge.
- Appliquer une tension adaptée au poids et à la compressibilité de la charge, sans excès.
- Sertir ou souder la jonction selon le type de fermeture retenu par l’outillage.
- Vérifier visuellement l’absence de torsion ou de pli sur le feuillard avant expédition.
Cerclage métallique et sécurité sur les sites industriels
Le cerclage métallique présente des risques spécifiques que le personnel doit connaître : un feuillard sous tension qui se rompt libère une énergie importante et peut provoquer des coupures profondes. Les équipements de protection individuelle (gants anticoupure, lunettes) sont systématiquement requis lors de la pose et surtout du décerclage, moment le plus à risque puisque la tension accumulée se libère d’un coup.
Sur les postes à forte cadence, les outils semi-automatiques réduisent ce risque en limitant le contact direct de l’opérateur avec le feuillard sous tension. Cette réduction du risque justifie souvent, à elle seule, l’investissement dans un poste automatisé sur les lignes traitant des charges lourdes en continu, indépendamment du seul gain de productivité.
Stockage et manutention des charges cerclées
Une charge correctement cerclée reste néanmoins vulnérable si sa manutention et son stockage ne respectent pas quelques principes de base. Le gerbage de charges cerclées doit s’effectuer sur une surface plane et stable, en évitant de faire porter le poids d’une charge supérieure directement sur les feuillards d’une charge inférieure, ce qui les fragilise progressivement.
Sur des postes de manutention où les charges cerclées transitent régulièrement via une table élévatrice, il convient de vérifier que le plateau ne présente aucune arête susceptible d’accrocher un feuillard lors du transfert. Un feuillard accroché puis relâché brutalement peut se rompre sans avertissement, avec un risque de projection pour l’opérateur situé à proximité. Le même principe de vigilance s’applique lors du chargement sur un quai : un feuillard qui frotte contre l’arête d’une rampe ou d’un hayon élévateur pendant plusieurs cycles de manutention s’use localement, un point de faiblesse qui ne devient visible qu’au moment où la charge est déjà en transit routier.
Une bonne pratique consiste à intégrer un contrôle visuel systématique des cerclages juste avant chargement sur le véhicule de transport, distinct du contrôle réalisé en sortie de ligne de production. Ce second contrôle, souvent négligé faute de temps, permet de détecter les frottements ou déformations survenus pendant les étapes intermédiaires de stockage et de manutention interne.
Cerclage métallique appliqué au transport de charpente et structures acier
Le transport de charpente métallique illustre bien les enjeux du cerclage industriel : des profilés longs, souvent irréguliers, qui doivent rester rigoureusement solidaires sur toute la durée du trajet routier. Un cerclage mal réparti sur ce type de charge concentre les efforts sur un point unique, avec un risque de glissement des profilés les uns par rapport aux autres au moindre freinage brusque.
Dans ce contexte, le nombre et l’espacement des cerclages comptent autant que leur tension individuelle. Les protocoles de chargement des grands groupes industriels imposent généralement un cerclage tous les 1,5 à 2 mètres sur une charge longue, complété par des cales anti-glissement entre les profilés pour limiter tout mouvement relatif pendant le transport.
Erreurs fréquentes qui compromettent un cerclage métallique
Plusieurs erreurs reviennent régulièrement sur les sites industriels et logistiques. La première consiste à réutiliser un feuillard déjà déformé ou plié : une torsion, même minime, fragilise localement le métal et devient un point de rupture privilégié sous tension. La deuxième erreur touche l’espacement des cerclages, souvent réduit pour économiser du matériau, au détriment de la répartition des efforts sur l’ensemble de la charge.
Une troisième erreur fréquente concerne l’absence de cornières de protection sur les charges à arêtes vives : sans cette protection, le feuillard s’enfonce progressivement dans le matériau au moindre choc, jusqu’à céder complètement. Enfin, négliger l’entretien de l’outillage de cerclage, en particulier les mâchoires de tension et les lames de coupe, dégrade la qualité et la régularité des cerclages produits au fil du temps.
Cerclage manuel ou semi-automatique : quel retour sur investissement
Le passage d’un poste manuel à un poste semi-automatique se justifie généralement à partir d’un certain volume de cerclages quotidiens. Un outillage manuel de qualité représente un investissement de quelques centaines d’euros, contre plusieurs milliers d’euros pour un poste semi-automatique complet.
| Critère | Cerclage manuel | Cerclage semi-automatique |
|---|---|---|
| Investissement initial | Faible, quelques centaines d’euros | Élevé, plusieurs milliers d’euros |
| Régularité de tension | Variable selon l’opérateur | Constante, réglable précisément |
| Fatigue de l’opérateur | Significative sur volumes élevés | Réduite |
| Seuil de rentabilité | – | Généralement au delà de 50 à 80 cerclages par jour |
Ce seuil de rentabilité reste indicatif : il dépend fortement du coût horaire de la main d’œuvre mobilisée et du taux de rebut lié aux cerclages mal réalisés en manuel, un poste souvent sous estimé dans le calcul initial du retour sur investissement.
Conclusion
Le cerclage métallique reste la solution de référence pour sécuriser des charges lourdes, coupantes ou destinées à un stockage extérieur prolongé. Sa fiabilité dépend d’un choix de feuillard adapté, d’une tension correctement calibrée et d’un outillage cohérent avec la cadence réelle du site. Bien maîtrisé, il évite à la fois les incidents de transport et les accidents liés à une rupture sous tension, à condition de former systématiquement le personnel aux bonnes pratiques de pose, de manutention et de décerclage, du poste de production jusqu’au quai d’expédition.
Questions fréquentes
Quelle différence entre cerclage métallique et cerclage plastique ?
Le cerclage métallique résiste mieux aux charges lourdes et aux arêtes coupantes, tandis que le cerclage plastique convient aux charges légères en environnement contrôlé, à moindre coût.
Combien de cerclages faut il poser sur une charge longue ?
Généralement un cerclage tous les 1,5 à 2 mètres sur une charge longue de type profilé ou charpente, avec des cales anti-glissement entre les éléments.
Quels équipements de protection sont nécessaires pour le décerclage ?
Des gants anticoupure et des lunettes de protection sont indispensables, le moment du décerclage étant le plus à risque en raison de la tension accumulée qui se libère brutalement.
Le cerclage métallique convient il au stockage extérieur ?
Oui, il résiste généralement mieux aux UV et aux variations de température que les feuillards plastiques d’entrée de gamme, ce qui en fait un choix pertinent pour un stockage prolongé en extérieur.
À partir de quel volume investir dans un poste semi-automatique ?
Généralement au delà de 50 à 80 cerclages par jour, un seuil qui dépend surtout du coût horaire de main d’œuvre et du taux de rebut observé sur les cerclages manuels.
Peut on réutiliser un feuillard métallique déjà posé ?
Non, un feuillard ayant déjà subi une tension présente des risques de fragilisation localisée, en particulier au niveau des plis ou torsions, et doit être remplacé plutôt que réutilisé.
Laisser un commentaire